English
Nyheter
Vad ska du leta efter i industriell kemisk processutrustning?
Det kellerta svaret: när du väljer industriell kemisk processutrustning , prielleritera materialkompatibilitet, tryck- och temperaturklassificeringar, energiåtervinningsförmåga och tillverkarens meritlista inom specialtillverkning. Oavsett om du köper en kemisk reakteller , a spillvärmepanna , a tryckkärl , eller en industriell lagringstank , påverkar varje köpbeslut direkt anläggningens drifttid, driftskostnader och regelefterlevnad. För att göra dessa val rätt kräver ett strukturerat utvärderingsramverk, inte en checklista med broschyranspråk.
Den här guiden täcker alla större urvalskriterium över de primära utrustningskategellerier som används i kemisk processutrustning anläggningar: reaktorer, värmeåtervinningssystem, tryckkärl och lagringstankar. Den bygger på riktmärken för branschprestocha, tillverkningsstandarder och den operativa realitet som inköpsingenjörer möter efter installationen. I slutet kommer du att ha en praktisk grund för att utvärdera ev kemisk reakteller manufacturer , spillvärmeåtervinning systemleverantör, eller tryckkärl manufacturer på lika villkor.
Varför utrustningsval avgör växtekonomin
Kapitalutrustning i en kemisk fabrik har en oproportionerlig inverkan på den totala livscykelkostnaden. Branschanalyser visar genomgående att det initiala inköpspriset endast representerar 15 till 25 procent av den 20-åriga totala ägandekostnaden för en större processenhet. De återstående 75 till 85 procenten kommer från energiförbrukning, underhåll, stillestånd och eventuell avveckling. An energibesparande värmeåtervinningssystem som återvinner ytterligare 8 procent av rökgasentalpi, till exempel, kan betala tillbaka sin marginalkostnadspremie på mindre än 18 månader till typiska naturgaspriser.
Detta ekonomiska argument gäller med lika kraft för industriell kemisk reaktor val, där suboptimala värmeöverföringskoefficienter eller otillräcklig omrörning kan minska omvandlingshastigheten med 3 till 10 procent, vilket direkt urholkar produktutbytet. Det gäller industriella värmeåtervinningspannsystem där okontrollerad nedsmutsning kan sänka den termiska effektiviteten med 15 procent inom två driftsår om sotblåsningsintervallen inte är konstruerade i den ursprungliga designen. Och det gäller kemisk lagringstank specifikationer, där fel fodermaterial kan kontaminera en hel batch och utlösa ett återkallande.
Detta horisontella stapeldiagram illustrerar hur den 20-åriga totala ägandekostnaden fördelas över en stor processutrustningsenhet. Det initiala kapitalköpet står för endast 20 procent av livstidsutgifterna, medan energiförbrukningen på 35 procent och planerat underhåll på 25 procent utgör de dominerande kostnadsdrivarna. Denna fördelning förklarar varför specificering av en energiåtervinningspanna eller en högeffektiv kemisk reaktor med högre förhandsinvesteringar rutinmässigt ger överlägset långsiktigt värde. Inköpsteam som enbart fokuserar på inköpskostnader underskattar rutinmässigt de totala utgifterna med en faktor tre till fem. Att förstå denna uppdelning är den enskilt viktigaste omstruktureringen vid inköp av industriell utrustning.
Kemisk reaktorval: Design, material och processmatchning
A kemisk reakteller är den centrala transformationsenheten i varje processanläggning. Att välja rätt reaktortyp, konstruktionsmaterial och värmehanteringsstrategi avgör om din process körs med designat utbyte och inom regulatoriska gränser, eller kontinuerligt underpresterar. Tillverkare av kemiska reaktorer erbjuder ett brett utbud av konfigurationer, och valet måste styras av den specifika reaktionskinetiken, matningsegenskaperna och värmeprofilen i din kemi.
Reaktortyp och uppehållstid
För batch- och semi-batch-reaktioner som är vanliga inom specialkemikalier, läkemedel och finkemisk syntes är en omrörd tankreaktor med en precisionskonstruerad omrörare och intern eller extern värmeväxlare standardutgångspunkten. Kontinuerliga processer med snabb kinetik gynnar pluggflöde eller rörformiga reaktorgeometrier som ger snävare uppehållstidsfördelningar och minskad återblandning. En kvalificerad anpassad tillverkare av kemiska reaktorer kommer att modellera uppehållstidsfördelning och värmeöverföringskoefficienter innan geometrin slutförs, inte efter.
Konstruktionsmaterial för korrosiva miljöer
Materialval för en högtemperatur kemisk reaktor eller a kemisk reakteller for high pressure process börjar med korrosionsdata för dina specifika reaktanter, intermediärer och biprodukter vid driftstemperatur. Tillverkare av kemiska reaktorer i rostfritt stål fungerar vanligtvis med 304L, 316L, 321 eller duplexkvaliteter beroende på kloridhalt och temperatur. För starkare syror eller halogener kan högre legerade material som Hastelloy C-276, Inconel 625 eller titanium Grade 2 krävas. Att specificera ett material utan en beräkning av korrosionstillåtelse och ett definierat inspektionsintervall är ett betydande tekniskt gap som kommer att visa sig vid accelererad väggförtunning inom 3 till 7 år.
Design med högt tryck och hög temperatur
A kemisk reakteller for high pressure process applikationer, såsom hydrokrackning, metanolsyntes eller ammoniakproduktion, måste utformas och certifieras enligt ASME Section VIII Division 1 eller Division 2 (eller motsvarande PED i Europa). Designtrycket är vanligtvis inställt på 110 procent av maximalt tillåtet arbetstryck (MAWP), och hela designdokumentationspaketet från en ansedd industriell kemisk reaktor supplier bör inkludera materialtestrapporter (MTR), hydrostatiska testprotokoll, oförstörande undersökningsrapporter (NDE) och den stämplade datarapporten. Alla tillverkare som inte kan tillhandahålla denna dokumentation i sin helhet bör diskvalificeras oavsett angiven ledtid eller kostnad.
Detta kolumndiagram jämför den typiska omvandlingseffektiviteten som kan uppnås med fyra vanliga industriella reaktortyper under väl optimerade driftsförhållanden. Rörformiga reaktorer leder till cirka 91 procent av det teoretiska utbytet på grund av deras snäva uppehållstidsfördelning och utmärkta pluggflödesbeteende, vilket gör dem till det föredragna valet för snabba, irreversibla reaktioner. Pluggflödesreaktorer följer tätt med 88 procent, medan konstruktioner med fluidiserad bädd, även om de är mekaniskt mer komplexa, levererar 83 procent effektivitet med överlägsen kontakt mellan fast katalysator. Omrörda tankreaktorer, det mest använda formatet, uppnår cirka 78 procent och förblir det mest mångsidiga alternativet för batchbearbetning. Dessa siffror understryker varför matchning av reaktorgeometri med reaktionskinetik är ett grundläggande tekniskt beslut, inte en upphandlingspreferens.
Utrustning för återvinning av spillvärme: Fångar upp värde från rökgasströmmar
Industriell utrustning för återvinning av spillvärme för rökgas omvandlar termisk energi som annars skulle släppas ut i atmosfären till återanvändbar ånga, varmt vatten eller förvärmd förbränningsluft. I tung processindustri lämnar rökgaser ugnar, ugnar och pannor vid temperaturer från 350 grader C till långt över 1 000 grader C. Att återvinna till och med 40 procent av den entalpin ger en mätbar minskning av primär bränsleförbrukning, med fallstudier från industrin som dokumenterar bränslebesparingar på 12 till 28 procent efter en väldesignad installation rökgasvärmeåtervinningsutrustning systemet.
Design och tillämpning av spillvärmepanna
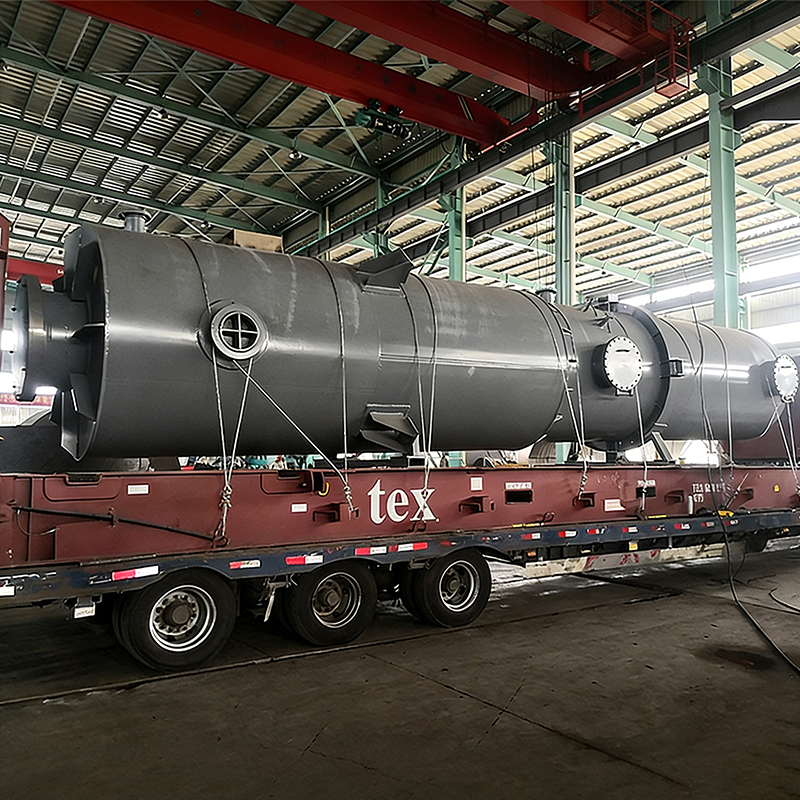
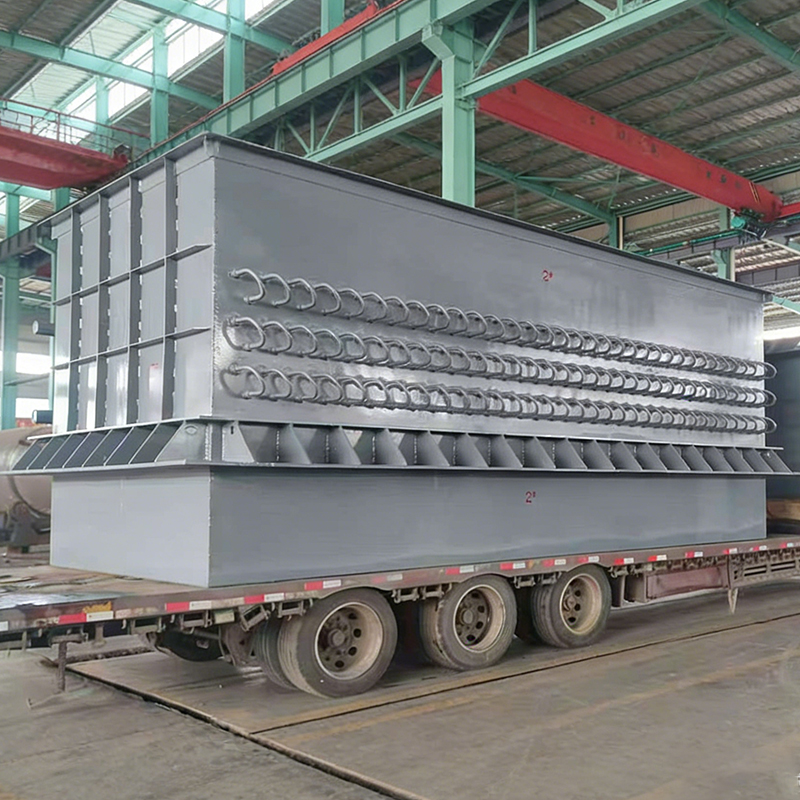
A spillvärmepanna , även kallad en industriell WHB eller värmeåtervinningspanna , är det primära kärlet i de flesta utrustning för återvinning av rökgaser installationer. Den består av en kanal på gassidan som innehåller konvektiva rörknippen eller membranväggar genom vilka den heta rökgasen passerar och överför värme till vatten eller ånga på rörsidan. För metallurgi spillvärmepanna applikationer, såsom omvandlare, ljusbågsugnar och sintermaskiner, innehåller gassidan betydande partikelbelastning och pannan måste konstrueras med förstorade gaspassager, effektiva sotblåsningssystem och slitstarka rörmaterial för att motstå erosion.
En kvalificerad metallurgi spillvärmepanna supplier or Kina industriell WHB tillverkare bör ge en fullständig värme- och massbalansberäkning för din specifika gassammansättning, flödeshastighet, inloppstemperatur och målparametrar för ånga. Överdimensionerade panneller avfallskapital; underdimensionerade pannor misslyckas med att återvinna designvärmebelastningen och ger en lägre avkastning än beräknat på investeringen. Den korrekta storleksmarginalen är vanligtvis 5 till 10 procent över den beräknade tullen, inte 20 till 30 procent, vilket vissa leverantörer föreslår för att förenkla sin egen tillverkningsprocess.
Nyckelprestandamått för värmeåtervinningssystem
När man utvärderar en industriellt spillvärmeåtervinningssystem eller a spillvärmeåtervinning system for chemical plant applikationer, kräver att leverantören garanterar följande parametrar i kontraktet:
- Rökgasutloppstemperatur vid designat flöde och inloppsförhållanden, vanligtvis uttryckt med en tolerans på plus eller minus 10 grader C
- Utmatning av ånga eller varmvatten i kg/h eller kW vid garanterad kvalitet (torrhetsgrad eller temperatur)
- Tryckfall på gassidan över pannan, vilket påverkar den inducerade fläktens strömförbrukning och måste integreras i energibalansen på platsen
- Termisk effektivitet definieras som återvunnen värme dividerat med total tillgänglig entalpi i gasströmmen över den omgivande referenstemperaturen
- Tillgänglighetsmål , uttryckt som procentandelen av schemalagda drifttimmar under vilka pannan levererar vid eller över designeffekt, med ett definierat underhållsintervall
Detta linjediagram visar hur värmeåtervinningsgraden ökar med rökgasens inloppstemperatur för ett väldesignat spillvärmepannsystem. Vid 350 grader C är den utvinningsbara fraktionen cirka 18 procent av total rökgasentalpi; med 800 grader C stiger detta till cirka 48 procent; och vid 1 100 grader C, vilket är representativt för avgaser från metallurgiska ugnar, närmar sig återvinningsgraden 65 procent. Detta olinjära samband uppstår eftersom gaser med högre temperatur har mycket större entalpi per massenhet, vilket gör högtemperaturtillämpningar till de mest ekonomiskt övertygande målen för investeringar i utrustning för återvinning av rökgasavfallsvärme. Anläggningar som driver ugnar över 700 grader C utan värmeåtervinningspanna lämnar en betydande energikredit på bordet varje drifttimme. Dessa siffror förstärker affärsplanen för att installera ett industriellt spillvärmeåtervinningssystem som ett prioriterat energiprojekt.
Tillverkning av tryckkärl: standarder, inspektion och kvalificering av leverantörer
A tryckkärl som misslyckas i tjänst misslyckas inte tyst. Katastrofala tryckkärlhaverier frigör lagrad energi motsvarande många kilo sprängämne och har orsakat dödsfall, förstörelse av anläggningar och miljöincidenter i alla större industriregioner. Det regelverk som styr industriellt tryckkärl design och tillverkning existerar just för att konsekvenserna av en design- eller tillverkningsgenväg bärs inte bara av anläggningsägaren utan av alla i närheten.
Designstandarder som måste uppfyllas
En ansedd Kina tillverkare av tryckkärl or industriellt tryckkärl supplier kommer att designa och tillverka enligt en eller flera av följande erkända standarder, beroende på destinationsmarknaden:
- ASME avsnitt VIII division 1 och 2 (USA och de flesta exportmarknader): den mest refererade tryckkärlskoden globalt, som omfattar fartyg som arbetar över 15 psi
- PED 2014/68/EU (Europeiska unionen): Tryckutrustningsdirektivet, som kräver CE-märkning och bedömning av överensstämmelse av ett anmält organ
- GB 150 (Kina inrikes): den nationella standarden för ståltryckkärl, obligatorisk för kärl som tillverkas och drivs inom Kina
- EN 13445 (Europeisk standard för obränt tryckkärl): harmoniserad med PED, används tillsammans med nationella bilagor
A tryckkärl manufacturer kapabla att certifiera till flera standarder samtidigt ger den största flexibiliteten för export- och samriskprojekt. Kontrollera att tillverkaren har en aktuell, granskad registrering för den specifika standard som är tillämplig på ditt projekt, inte bara ett historiskt certifikat för en annan fartygskategori.
Svetskvalitet och oförstörande undersökning
Svetsintegritet är den enskilt viktigaste tillverkningskvalitetsindikatorn för tryckkärl. Längsgående och periferiska skalsömmar måste vara fullständigt röntgen eller ultraljudstestade, med resultat klassificerade enligt ASME eller motsvarande acceptanskriterier. Ange fogeffektivitet (E=1,0 för full radiografi mot E=0,85 för punkt) i din upphandlingsspecifikation, eftersom detta värde direkt påverkar den beräknade minsta väggtjockleken och därmed fartygets säkerhetsmarginal. NDU-rapporter måste kunna spåras till enskilda svetsar, svetsare och inspektionsdatum och måste inkluderas i det slutliga dokumentationspaketet som levereras med fartyget.
Detta radardiagram visualiserar poänggapet mellan en fullt certifierad tryckkärltillverkare och en typisk ocertifierad leverantör över sex kritiska utvärderingskriterier. Den certifierade tillverkaren får poäng i intervallet 9,0 till 9,5 när det gäller kodefterlevnad, NDE-kapacitet, materialspårbarhet, anpassad designkapacitet, värmebehandling efter svetsning och fullständig dokumentation. Den ocertifierade leverantören får mellan 5,0 och 6,0 på samma axlar, vilket återspeglar luckorna i processkontroll och registerhantering som skapar verkliga risker i tjänsten. Området som omges av den certifierade polygonen är ungefär 2,6 gånger större än den ocertifierade polygonen, vilket ger en kvantitativ representation av kvalifikationsgapet. Materialspårbarhet och kodöverensstämmelse visar de största relativa skillnaderna, vilket överensstämmer med upptäckten av incidentutredningar från stora tryckkärlfel som rapporterats av industrisäkerhetsorgan. Denna visualisering bör användas som en mall vid poängsättning av leverantörer under upphandlingsfasen.
Industriella och kemiska lagringstankar: material, foder och strukturell integritet
An industriell lagringstank or kemisk lagringstank fungerar som lagerbuffert mellan processsteg, foderberedning och produktutskick. För kemiska anläggningar är det lagrade mediet ofta korrosivt, brandfarligt, giftigt eller någon kombination, vilket gör materialval och strukturell utformning lika säkerhetskritisk som alla reaktorer eller kärl i anläggningen.
Kolstål, rostfritt stål och fodrade tankar
Kolstål är fortfarande det mest ekonomiska basmaterialet för icke-korrosiv bulklagring vid omgivande eller måttliga temperaturer. Men för en leverantör av industriella kemiska lagertankar att specificera kolstål för sura, alkaliska eller kloridhaltiga produkter utan en konstruerad invändig beklädnad är en betydande kvalitetsbrist. Epoxi-, gummi-, polyurea- och HDPE-foder täcker vart och ett av olika temperatur- och kemikaliebeständighetsfönster. Till exempel är livsmedelsklassade polyureabeläggningar acceptabla för utspädda syror upp till cirka 40 grader C, medan FRP-foder (fiberförstärkt polymer) utökar tjänsten till koncentrerad svavelsyra vid temperaturer upp till 60 grader C. Anpassad kemikalielagringstank Tillverkare bör tillhandahålla en dokumenterad matris för val av foder som är specifik för din produkt, koncentration och temperaturintervall.
Tankstorlek, munstyckslayout och instrumentering
Arbetskapaciteten är typiskt specificerad till 85 till 90 procent av geometrisk volym för att möjliggöra termisk expansion, skumdämpning och instrumenteringsdödband upptill. Munstyckslayout måste ta hänsyn till inloppets turbulenseffekter på uppehållstidsfördelningen för blandningstillämpningar och för dräneringsgradienter i tankar där krängning av fasta partiklar eller tung fasseparation är en risk. En ansedd Kina industriell lagringstank leverantören kommer att tillhandahålla ett detaljerat dysschema, ritning och inspektionsplan som en del av det grundläggande tekniska paketet.
| Tankmaterial | Typisk tillämpning | Max drifttemp | Korrosionsbeständighet | Relativ tillverkningskomplexitet |
|---|---|---|---|---|
| Kolstål | Brännolja, vatten, torr bulk | 400 grader C (ofodrad) | Låg (kräver foder för kemikalier) | Låg |
| 304 / 316L rostfritt stål | Mat, pharma, milda syror | 500 grader C | Medium-Hög | Medium |
| Duplex rostfritt stål | Kloridhaltiga vätskor, havsvatten | 300 grader C | Hög | Hög |
| Kolstål FRP Lining | Koncentrerade syror, lösningsmedel | 60 grader C (fodergräns) | Mycket hög (beroende av foder) | Medium |
| Hastelloy C-276 | Starkt oxiderande syror, halogener | 1 050 grader C | Utmärkt | Mycket hög |
Utvärdera en tillverkare eller leverantör av kemisk processutrustning
Att välja en kemisk processutrustning manufacturer eller a kemisk processutrustning supplier för ett större projekt handlar det om mycket mer än att jämföra tekniska specifikationer. En leverantörs organisatoriska kapacitet, kvalitetsledningssystem, projektexekveringshistorik och infrastruktur efter försäljning avgör tillsammans om utrustningen fungerar som utlovat under dess 15 till 25-åriga designlivslängd.
Kvalitetsledning och certifiering
En trovärdig industriell kemisk reaktor supplier or utrustning för återvinning av rökgaser supplier arbetar under ett certifierat kvalitetsledningssystem, typiskt ISO 9001, kompletterat med branschspecifika certifieringar som ASME U-stämpel, PED Notified Body-godkännande eller kinesisk TS-tryckutrustningsregistrering. Dessa certifieringar är inte marknadsföringspåståenden; de kräver periodisk tredjepartsrevision av alla tillverknings-, inspektions- och dokumentationsprocesser. Begär de aktuella certifikaten och verifiera deras giltighet direkt med det utfärdande organet.
Anpassad teknisk förmåga
A nyckelfärdig kemisk processutrustning leverantör eller en anpassad industriell kemisk reaktor Tillverkaren måste visa förmåga att utföra hela det tekniska arbetsflödet internt eller under dokumenterade underleverantörer: processimulering, mekanisk design, materialanskaffning med certifierade MTR, tillverkning, NDE-inspektion, trycktestning och slutlig dokumentation. Be att få granska de tekniska leveranserna från ett jämförbart avslutat projekt. Om leverantören inte kan eller vill tillhandahålla ett redigerat exempel på sitt tekniska beräkningspaket, behandla detta som ett betydande kvalifikationsproblem.
Projektreferenser och webbplatsbesök
Begär minst tre referenser för jämförbara utrustningstyper under jämförbara serviceförhållanden. Följ upp med ett direktsamtal eller platsbesök till referensfabrikerna, inte bara ett skriftligt omdöme. Fråga specifikt om prestanda mot garanterade parametrar vid driftsättning, lyhördheten hos teknisk support under uppstart och frekvensen och lösningen av garantianspråk. An industriell värmeåtervinningslösning leverantör eller energiåtervinningsutrustning för industrin tillverkare med starka referenssidor kommer aktivt att stödja besöket; en som avleder eller erbjuder endast skriftliga uttalanden kräver ytterligare granskning.
Detta staplade stapeldiagram illustrerar hur fyra hypotetiska leverantörer får poäng i fyra utvärderingskategorier: styrka i kvalitetsledningssystem, teknisk förmåga, referensplatskvalitet och fullständig dokumentation. Leverantör C uppnår det högsta sammanlagda resultatet på 90 av 100, med balanserad prestanda över alla fyra dimensioner, vilket tyder på en mogen och konsekvent kapabel tillverkare. Leverantör A får 85 med något svagare dokumentation, medan leverantör B får 65, vilket indikerar meningsfulla luckor i referenskvalitet och systemcertifieringar. Leverantör D vid 48 faller under den typiska lägsta tröskeln på 60 som de flesta större projektägare sätter för kvalificering. Det staplade formatet gör det tydligt att en hög övergripande poäng kräver styrka inom alla fyra områden samtidigt, och en leverantör som får bra resultat på ingenjörskonst men dåligt på dokumentation representerar en asymmetrisk risk vid utförande. Detta ramverk kan anpassas och viktas för att matcha din organisations specifika upphandlingsprioriteringar.
Energiåtervinning och hållbarhet: Det strategiska fallet för uppgradering av processutrustning
Industriell energiförbrukning står för cirka 37 procent av den globala slutliga energianvändningen, och kemisk tillverkning är en av de mest energiintensiva undersektorerna. Mot denna bakgrund, investeringar i energiåtervinningsutrustning för industrin and industriell värmeåtervinningslösnings är samtidigt en kostnadsreduktionsstrategi, ett initiativ för att minska koldioxidutsläppen och i allt högre grad ett krav på regelefterlevnad på marknader med obligatorisk energieffektiviseringsrapportering eller koldioxidprissättningsmekanismer.
En väl genomförd spillvärmeåtervinning system for chemical plant Integration kan ge bränslebesparingar på 15 till 28 procent, minska CO2-utsläppen proportionellt och förbättra den totala termiska effektiviteten från en typisk baslinje på 55 till 65 procent upp till 78 till 85 procent i väl optimerade anläggningar. Återbetalningstiden för en utrustning för återvinning av rökgaser supplier installationen vid en medelstor kemisk fabrik sträcker sig vanligtvis från 18 till 36 månader, vilket är väl inom kapitalgodkännandetröskeln för de flesta industriorganisationer.
Utöver direkta bränslebesparingar kan återvunnen värme distribueras om för att förvärma reaktormatningar (minska reaktionsinitieringsenergin), driva absorptionskylare för kylning (ersätter elektriskt driven kylning) eller generera lågtrycksånga för spårning och uppvärmning av rum. Varje sekundär applikation utökar originalets ekonomi tillverkare av industriellt avfallsvärmeåtervinningsutrustning s installation utan ytterligare investeringar för primär värmeproduktion.
Kemisk reaktordesign och tillverkning: hur konstruktionsprocessen ska se ut
Ingenjörs- och tillverkningsresan för en anpassad industriell kemisk reaktor från första förfrågan till driftsättning av platsen sträcker sig vanligtvis 12 till 30 veckor beroende på komplexitet, materialtillgänglighet och inspektionsschema. Att förstå varje fas hjälper inköpsteam att sätta realistiska tidslinjer och identifiera var förseningar vanligtvis uppstår.
Fas 1: Process och mekanisk design (vecka 1 till 4)
Den kemisk reakteller design and manufacturing Processen börjar med att licensgivaren eller processingenjören tillhandahåller en processdesignbas: fodersammansättning, flödeshastighet, reaktionstemperatur och tryckprofil, värmeavgivnings- eller absorptionsdata och nödvändig omvandling. Reaktortillverkaren omvandlar detta till en mekanisk designspecifikation som täcker skalgeometri, munstycksschema, omrörarstorlek (om tillämpligt), konstruktion av värme- eller kylmantel och krav på instrumentering. Denna fas bör producera ett formellt konstruktionsgranskningsdokument som undertecknats av båda parter innan materialanskaffningen påbörjas.
Fas 2: Materialanskaffning och certifiering (vecka 2 till 8)
För en tillverkare av kemiska reaktorer i rostfritt stål eller a high-alloy fabricator, certified material procurement is on the critical path. Plate, pipe, and forging mills issue material test reports certifying chemical composition, mechanical properties, and heat treatment condition. These MTRs are referenced in the ASME Data Report and must be traceable to every piece of material incorporated into the pressure boundary. Shortcuts in this step, such as accepting material without full mill certification or substituting alternative heats without engineering review, are serious quality defects that may not be visible until a vessel fails in service.
Fas 3: Tillverkning, inspektion och testning (vecka 6 till 22)
Tillverkningen fortskrider genom plåtvalsning eller formning, svetsning enligt en kvalificerad WPS (Welding Procedure Specification), NDU-inspektion vid definierade hållpunkter och eftersvetsvärmebehandling där så krävs. Hydrostatisk testning vid 1,3 gånger MAWP (ASME) är den sista valideringen före leverans. För en kemisk reakteller for high pressure process ansökan är inspektörens närvaro vid alla hållpunkter icke förhandlingsbar, och inspektionsplanen bör överenskommas och undertecknas innan tillverkningen påbörjas.
Vanliga frågor om industriell kemisk processutrustning
F1: Vad är skillnaden mellan en spillvärmepanna och en värmeåtervinningspanna?
A spillvärmepanna och a värmeåtervinningspanna är funktionellt ekvivalenta termer för ett kärl som genererar ånga eller varmvatten genom att återvinna termisk energi från en het processgas eller avgasström utan någon extra brännare som primär värmekälla. I praktiken är termen "spillvärmepanna" vanligare i metallurgiska och industriella ugnstillämpningar, medan "värmeåtervinningspanna" eller "värmeåtervinningsånggenerator" (HRSG) tenderar att användas i gasturbiner och kombikraftsammanhang. Båda typerna kräver samma grundläggande tekniska discipliner: termisk design på gassidan, analys av erosion och nedsmutsning av rörknippen, design av trumma och cirkulation och certifiering av tryckdelar enligt ASME eller motsvarande koder.
F2: Hur väljer jag rätt material för en kemisk högtemperaturreaktor?
Materialval för en högtemperatur kemisk reaktor börjar med en korrosionsundersökning som täcker dina specifika reaktanter, produkter och biprodukter vid hela driftstemperaturområdet, inte bara vid designpunkten. Standard 316L rostfritt stål är lämpligt för de flesta vattenhaltiga syror under 150 grader C. Över 150 grader C eller i närvaro av klorider är duplex eller superduplex kvaliteter att föredra. För starkt oxiderande syror, salpetersyra eller halogenhaltiga strömmar vid förhöjd temperatur, bör nickellegeringar som Hastelloy C-276 eller Inconel 625 utvärderas. Kräv alltid att materialleverantören tillhandahåller korrosionshastighetsdata i ditt specifika media, inte allmänna korrosionstabeller, innan specifikationen slutförs.
F3: Vilka certifieringar bör en tryckkärltillverkare ha?
Åtminstone a tryckkärl manufacturer leveranser till internationella marknader bör ha ISO 9001 för kvalitetsstyrning och ASME U-stämpel auktorisation för fartyg avsedda för USA eller ASME-exportmarknader. För europeisk leverans krävs CE-märkning enligt PED 2014/68/EU med ett anmält organ. Kinesiska inrikesfartyg måste ha TS-registrering (Special Equipment) från State Administration for Market Regulation (SAMR). Dubbla certifieringsinnehavare är att föredra för exportprojekt eftersom de arbetar under två oberoende granskade kvalitetssystem samtidigt, vilket ger en högre baslinje för processdisciplin än en tillverkare av en enda certifiering.
F4: Hur mycket energi kan ett rökgasavfallsvärmeåtervinningssystem realistiskt spara?
En väldesignad utrustning för återvinning av rökgaser installation i en kemisk eller metallurgisk anläggning ger vanligtvis bränslebesparingar på 12 till 28 procent av primär bränsleförbrukning, beroende på inloppsgasens temperatur, flödeshastigheten, målutloppstemperaturen och integreringen av den återvunna energin i befintliga anläggnings kylflänsar. De största besparingarna uppnås i anläggningar med gasinloppstemperaturer över 600 grader C där ingen befintlig återvinning finns på plats. Anläggningar med lägre inloppstemperaturer eller delvis befintlig återvinning kan fortfarande uppnå 8 till 15 procents besparingar. En ordentlig värme- och massbalansstudie av en kvalificerad tillverkare av industriellt avfallsvärmeåtervinningsutrustning är det enda pålitliga sättet att fastställa de specifika besparingarna för din webbplats innan du satsar kapital.
F5: Vilken dokumentation ska jag kräva från en anpassad kemisk reaktortillverkare vid leverans?
Den complete documentation package from a anpassad tillverkare av kemiska reaktorer bör innehålla: den stämplade ASME-datarapporten (eller motsvarande koddokument); alla materialtestrapporter spårbara till tryckgränskomponenterna; svetsprocedurens specifikationer och svetsarkvalifikationsregister; alla NDU-undersökningsrapporter med godkännanderesultat; det hydrostatiska testprotokollet; de byggda ritningarna med munstycksschema och svetskarta; drifts- och underhållsinstruktioner; och reservdels- och materiallistan med tillverkarreferenser. Att sakna något av dessa dokument vid leverans är en avtalsenlig bristande överensstämmelse, och godkännande bör inte ske förrän hela uppsättningen har mottagits och granskats.
F6: Vad är den typiska livslängden för en industriell kemikalielagringstank, och vad påverkar den mest?
An industriell kemikalielagringstank tillverkad enligt erkända standarder med lämpliga material och foder har en designlivslängd på 20 till 30 år under normala driftsförhållanden. De faktorer som starkast påverkar den faktiska livslängden är: integriteten och kompatibiliteten hos det invändiga fodret eller beläggningssystemet; kvaliteten på katodiskt skydd om tanken är nedgrävd eller i kontakt med jord; frekvensen och grundligheten för intern inspektion (API 653 rekommenderar inspektionsintervall baserat på korrosionshastighetsdata); och operativa metoder som att undvika termisk chock från snabba temperaturförändringar eller införande av inkompatibla material. Tankar som inspekteras enligt schemat och har foderdefekter reparerade omgående överskrider rutinmässigt sin designlivslängd med 5 till 10 år till minimal extra kostnad.
 Previous