English
Nyheter
Hem / Nyheter / Branschnyheter / Pannans säkerhetsventil läcker: orsaker, diagnoser och korrigeringar för anläggningar

+86-13961025664
Om en pannans säkerhetsventil läcker, behandla den som en defekt på tryckgränsen, inte som en hushållsstörning. Ventilen är den sista mekaniska barriären som står mellan en trycksatt trumma och en övertryckshändelse, och en ventil som släpper igenom ånga kontinuerligt har redan slutat att vara en pålitlig barriär. Den synliga plymen är slutet på en kedja av händelser som vanligtvis började veckor tidigare, när den första mikroskopiska ångbanan öppnade sig mellan skivan och sätet.
Den praktiska slutsatsen kommer först, eftersom den avgör allt du gör efteråt. Koppla inte in den, sätta inte munstycke på den, koppla inte ner spaken och lämna den inte isolerad bakom en stängd uppströms blockventil. Isolera bara tillräckligt länge för att planera ett korrekt ingrepp, tagga det, logga symtomet och gå sedan direkt till två parallella spår: ta reda på varför det läcker och bekräfta om ventilen kan återcertifieras eller måste bytas ut.
Det finns en andra slutsats som betyder lika mycket. De flesta läckande avlastningsventiler är offer, inte skyldiga. De läcker på grund av att den inställda tryckmarginalen är för tunn, för att inloppsröret är underdimensionerat, för att fjädern har slappnat av efter åratal vid förhöjd temperatur eller för att avlagringar och damm från rökgasvägen har samlats på sätet. Byt ut ventilen utan att korrigera dessa förhållanden och den nya kommer att läcka enligt samma schema.
Den här artikeln går igenom tätningsmekanismen, de fyra olika sakerna som anläggningsteam kallar "läckage", grundorsakerna rangordnade efter hur ofta de förekommer i öppna ventiler, en steg-för-steg fältdiagnos, beslutet att reparera eller byta ut, val av trimning och material för hög temperatur och högt damm av rökgaser, installationsmisstag, inspektionsplanering och nästa anskaffningsfrågor som förhindrade att värmepannan konstruerades i pannan.
En fjäderbelastad säkerhetsventil håller trycket med en förvånansvärt liten kontaktyta. Skivan vilar på sätet med ett smalt, överlappat band av metall-till-metall-kontakt, belastat av en fjäder vars kraft har kalibrerats för att öppnas vid ett specifikt tryck. Allt uppströms det kontaktbandet, och allt som håller skivan inriktad på det, tillhör tätningskedjan. En läcka uppstår när någon enskild länk i den kedjan driver.
Kedjan har fem länkar. Den första är skivan och sätesparet, som gör själva tätningen. Den andra är styrningen och skaftet, som håller skivan koncentrisk med sätet så att belastningen fördelas jämnt. Den tredje är fjädern, som definierar det inställda trycket och måste hålla sig inom toleransen genom tusentals termiska cykler. Den fjärde är motorhuven och, i förekommande fall, bälgen, som isolerar fjädern från processen och hanterar det mottryck som verkar på skivan. Den femte är inloppsmunstycket och kroppen, som måste leverera flöde till ventilen utan ett alltför stort tryckfall.
På en panna eller en spillvärmepanna är tätningskedjan under kontinuerlig attack. Ånga vid 250 till 450 grader Celsius orsakar differentiell expansion mellan skivan och sätet, som båda vanligtvis är gjorda av olika legeringar eller åtminstone olika sektionstjocklekar. Varje uppstart och avstängning böjer fjädern. Varje timme vid temperatur slappnar av det lite mer. Damm, järnoxid och kondensatsalter färdas med rökgasen och hittar den enda plats där spelrummet mäts i mikron.
Det är därför misslyckandet är progressivt snarare än omedelbart. En stol som passerar några gram ånga i timmen är redan skadad. Överhettad ånga accelererar genom ett gap på några mikrometer med nära ljudhastigheten, och den strålen eroderar sätesytan och skivans yta inom några timmar efter den första passagen. En läcka som började som en viskning slutar som en synlig plym och en skårad sits som måste bytas ut snarare än lappas.
| Komponent | Roll i tätning | Hur det bidrar till läckage |
|---|---|---|
| Skiva och sits | Primärt metall-till-metall tätningsband | Hackar, tråddragning, erosionsspår, termisk deformation, skala inbäddad i kontaktbandet |
| Styrning och stam | Håll skivan koncentrisk och jämnt laddad | Rening, korrosionsprodukter i styrspelet, excentrisk belastning som öppnar ena sidan av sitsen |
| Vår | Definierar inställt tryck och återställningskraft | Avslappning vid temperatur, korrosionsgropar, fel fjäder installerad efter en tidigare reparation |
| Motorhuv och bälg | Isolera fjädern och balansera mottrycket | Bälgbrott, läckage av motorhuvspackning, ånga från skarven |
| Inloppsmunstycke och kropp | Leverera fullt flöde med minimalt tryckfall | Nedsmutsning, beläggningsuppbyggnad, ett inloppsrör som är mindre än ventilinloppet, turbulens från en nära armbåge |
Plantteam använder ett ord för fyra olika fysiska tillstånd, och det är där diagnosen vanligtvis blir fel. En ventil som puttrar strax under inställt tryck är inte i samma skick som en ventil som passerar en synlig plym vid normalt arbetstryck, och ingen av dem är densamma som en packning som gråter mot motorhuvsleden. Varje signatur har en annan orsak, en annan brådska och en annan lösning.
Sjudande är det mildaste och det som oftast ignoreras. Ventilen börjar släppa ut en tunn, hög ström när pannan närmar sig men inte når inställt tryck. Det är ofta hörbart innan det syns, varför operatörer som arbetar nära trumman vet om det långt innan underhållet gör det. Sjudande är en varning om att marginalen mellan drifttryck och inställt tryck har blivit för liten, eller att fjädern har slappnat av tillräckligt för att sänka den effektiva sprickpunkten.
Sätesläckage är ett annat djur. Ventilen släpper igenom ånga vid normalt arbetstryck, vilket ger en synlig plym eller ett kontinuerligt väsande som aldrig stannar. När detta märks är sätet nästan alltid skadat och skadan fortskrider snabbt. Kondensvätningen är mer subtil: under uppstart samlas vatten på sätet och droppar från utloppet, vilket ser alarmerande ut men ofta försvinner när ventilen har nått temperatur.
Slutligen är fogläckage och underlåtenhet att återmontera efter ett manuellt lyfttest separata händelser. En gråtande motorhuvspackning eller utloppsfläns är ett bult- eller packningsproblem, inte ett sätesproblem. En ventil som förblir öppen efter att lyftspaken släppts har ett mekaniskt bindningsproblem i styrningen eller spindeln. Att blanda ihop dessa fyra fall leder till onödiga översyner, eller ännu värre, till att en äkta sätesläcka avfärdas som kondensat.
| Signatur | Hur det ser ut i fältet | Mest trolig orsak | Omedelbar åtgärd |
|---|---|---|---|
| Sjudande | Svag högljudd visselpipa strax under inställt tryck, ingen synlig ånga | Arbetstryck för nära inställt tryck, termisk krypning av skivan, avslappnad fjäder | Minska driftstrycket, logga trycktrenden, planera en översyn vid nästa tillfälle |
| Sätesläckage | Kontinuerlig synlig plym eller stadigt sus vid normalt arbetstryck | Skräp eller fjäll på sätet, skador på sätet, tråddragning | Isolera, tagga och se över ventilen; anta att sätet behöver arbeta |
| Fogläckage | Ånga sprutar mot motorhuven, utloppsflänsen eller kopplingen mellan kropp och motorhuv | Packningsförsämring, ojämnt bultmoment, termisk cykling av fogen | Dra åt till specifikationen när den är kall, eller byt ut packningen vid nästa avstängning |
| Misslyckande att återställa | Ventilen förblir öppen efter att lyftspaken släpps | Skavning eller smuts i styrningen, böjd skaft, förvrängd skiva | Isolera ventilen, tvinga inte spaken och ta bort den för inspektion |
Grundorsaksdata från anläggningsunderhållsregister är aldrig helt enhetliga, eftersom olika platser klassificerar samma fel på olika sätt. Trots det är mönstret som uppstår när läckande ventiler tas bort, skärs upp och fotograferas tillräckligt konsekvent för att vara användbart. I koks-, sintrings-, kraft-, metallurgi- och kemiska anläggningar står samma sex förklaringar för nästan alla rapporterade fall. Fördelningen nedan är en sammansättning av dessa felklassificeringar som de visas på inspektionsrapporter efter att ventilen har öppnats i en verkstad. Det är inte en statistisk studie, och den ska inte läsas som en fast lag. Det är en triageorder, en praktisk rangordning av var de fysiska bevisen oftast pekar.
Främmande föremål på sätet är den enskilt största kategorin, och det är också den som kan förebyggas mest. I rökgasapplikationer är skräpet sällan ett främmande föremål i bokstavlig mening. Det är järnoxidavlagringar som spjälkas från överhettaren eller economizer-rören, damm som transporteras genom en bypass, svetsslagg som finns kvar i trumman under konstruktionen eller behandling av kemiska avlagringar som byggs upp på den hetaste ytan i ångutrymmet. Eftersom ventilen sitter på den högsta punkten av trumman eller samlingsröret, samlar den upp vad ångan än bär. När en partikel väl har fångats mellan skivan och sätet kan ventilen inte stänga på ett helt kontaktband, och den resulterande strålen avslutar jobbet inom några timmar.
Skador på säte och diskansikte kommer på andra plats, och det är vanligtvis konsekvensen av den första kategorin snarare än en oberoende händelse. De öppna ventilerna visar det karakteristiska erosionsspåret som löper radiellt över sätesytan, ofta med ett matchande märke på skivan. Skador av denna typ kan inte slängas ut på fältet när de överstiger ungefär en halv millimeters djup; sätet måste bearbetas eller klädseln bytas ut.
Inställningstryckdrift och fjäderavslappning kommer på tredje plats, och denna kategori är kraftigt överrepresenterad vid högtemperaturservice. En fjäder som lever vid 400 grader Celsius i flera år tappar fri längd, och en kortare fjäder öppnas vid ett lägre tryck. Ventilen puttrar sedan, lyfter tidigare än vad namnskylten antyder och sliter sin sits snabbare. Det är därför namnskyltens tryck och det faktiska trycket kan skilja sig med fem till tio procent på gamla ventiler som aldrig har blivit omcertifierade.
Installations- och mottrycksproblem står för ytterligare en betydande andel. Ett inloppsrör en storlek mindre än ventilinloppet, en vass armbåge inom några få diametrar från ventilen, eller ett utloppsrör som utvecklar ett uppbyggt mottryck över tio procent av det inställda trycket kommer alla att producera tjatter, och skrammel förstör ett säte snabbare än nästan allt annat. Ventilen lyfter, slår igen, lyfter igen och den upprepade stöten deformerar skivans yta.
Simmering och termisk krypning sitter i mitten av listan eftersom de vanligtvis är ett symptom på en tunn tryckmarginal snarare än ett oberoende misslyckande. När pannans arbetstryck är inställt på nittiofem procent av avlastningsventilens inställda tryck, uppmanas ventilen att arbeta vid kanten av sin återställningsförmåga, och den minsta mängden termisk distorsion vid sätet kommer att ge ett pass.
Felaktig storlek eller fel val är den minsta kategorin i absoluta tal men den dyraste att rätta till. En ventil dimensionerad för ett brandfall som aldrig inträffar, eller med ett trimmaterial valt för torr ånga men installerat i våt, frätande drift, kommer att misslyckas enligt ett schema som inte har något att göra med underhållskvalitet. Lärdomen från rankningen är enkel: tre fjärdedelar av alla läckor kommer från skräp, sätesskick och fjäderbeteende, och alla tre svarar på en kombination av korrekt inställd tryckmarginal, ren ånga vid ventilinloppet och ett disciplinerat omcertifieringsintervall.
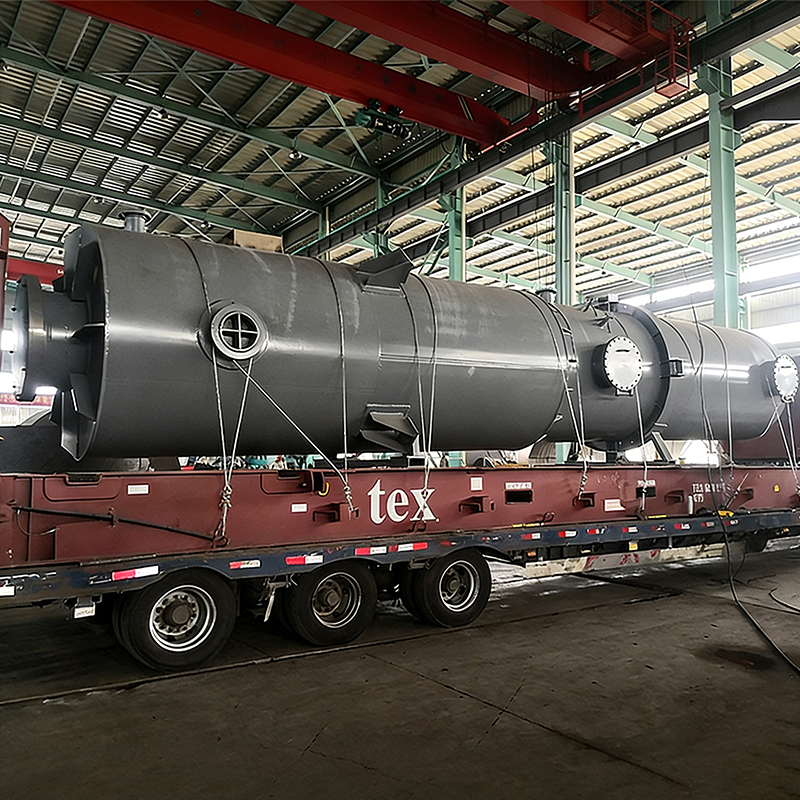
 Koksugn Rökgas Spillvärmepanna Koksugns rökgasavfallsvärmepannan är en högeffektiv, energibesparande anordning speciellt utvecklad för koksindustrin. Det syftar till att återställa och använda ... Visa produkt →
En konventionell eldad panna producerar ånga med en jämförelsevis stabil hastighet, med en bränsletillförsel som kan trimmas och ett trumtryck som följer en förutsägbar kurva. En spillvärmepanna har inte den lyxen. Dess värmekälla är en processrökgas vars temperatur, flöde och dammbelastning ställs in av en uppströms ugn, en sintringsledning, ett koksugnsbatteri eller en omvandlare, och ingen av dessa processer är justerade för pannans bekvämlighet.
Den skillnaden visar sig direkt vid övertrycksventilen. Snabba belastningsförändringar ger trycksvängningar och varje svängning för skivan närmare sitt lyftpunkt. Termisk cykling av trumman och överhettaren ger differentiell expansion som böjer inloppsmunstycket. Rökgas från koksugnar transporterar tjära, damm och svavelföreningar. Sintringsgas bär fint järnhaltigt damm som beter sig som ett slipmedel. Syreblåst omvandlargas bär mycket höga temperaturer och intermittent drift. Var och en av dessa tillstånd angriper en annan länk i tätningskedjan.
Dammproblemet är det mest underskattade. En spillvärmepanna som återvinner värme från en smutsig gasström måste skydda avlastningsventilens inlopp från partikelöverföring, vanligtvis genom att hålla ventilen på ångsidan av trumman där den hör hemma och genom att se till att ångsepareringsutrustningen uppströms gör sitt jobb. När ångrenheten försämras blir ventilen det sista filtret i systemet, och den betalar för den rollen med sitt säte.
Företag som designar och bygger industriell utrustning för återvinning av spillvärme för rökgas för koksning, sintring, metallurgi och kemiska anläggningar arbetar med dessa förhållanden varje dag. En koksugns rökgaspanna, till exempel, är konstruerad kring en specifik gassammansättning, en specifik dammbelastning och en specifik belastningsprofil, och avlastningsventilspecifikationen måste härledas från samma parametrar snarare än kopieras från en vanlig ångtrumma. Samma logik gäller för ångrenhetsmålet, trummans inre delar och utblåsningsarrangemanget, som alla i slutändan avgör hur länge avlastningsventilen förblir tät.
Det finns ytterligare en faktor som är specifik för spillvärmepannor och som ofta förbises. Eftersom värmekällan fortsätter att vara igång även när ångbehovet försvinner, drivs dessa pannor ofta med låg belastning med ett brett tryckband, och avlastningsventilen uppmanas att klara av ett mycket större antal små tryckavvikelser än en baslasteldad panna. Trötthet vid säteskontaktbandet är därför kumulativ, och ett inspektionsintervall kopierat från en konventionell panna blir för långt.
Diagnos bör följa en fast ordning, eftersom varje steg antingen eliminerar en orsak eller pekar på nästa mätning. Att hoppa framåt till själva ventilen är det vanligaste felet: team tar bort ventilen, hittar ett markerat säte, slår runt det, installerar det igen och ser det läcker igen tre veckor senare eftersom den verkliga orsaken var ett underdimensionerat inloppsrör eller ett mottrycksproblem på utloppet.
Måtten som spelar roll är förvånansvärt få, och de kan alla tas med vanlig verkstadsutrustning. Tricket är att ta dem i en fast ordning och att skriva ner dem, eftersom mönstret över två eller tre ventiler på samma anläggning vanligtvis avslöjar ett systemproblem snarare än tre oberoende ventilfel.
| Kontrollera | Metod | Mål | Vad en avvikelse indikerar |
|---|---|---|---|
| Drifttryck kontra inställt tryck | DCS-trend jämfört med namnskylten | Arbetstryck vid eller under 90 procent av inställt tryck | En tunn marginal som orsakar sjudning och för tidigt lyft |
| Inloppstryckfall | Mät vid trumman och vid ventilinloppet | Högst 3 procent av inställt tryck | Inloppsröret eller munstycket är underdimensionerat, vilket orsakar skrammel |
| Uppbyggt mottryck | Beräkna från utloppsröret, eller mät under ett lyfttest | Högst 10 procent av inställt tryck | Utloppsröret är för litet eller blockerat, vilket orsakar instabil lyft |
| Kropps- och motorhuvstemperatur | Infraröd termometer eller kontakttermoelement | Inom den nominella trimtemperaturen | Fel trimmaterial eller ett oväntat överhettningstillstånd |
| Sätens täthet | Verkstadstestrigg eller hot pop-test | Inget synligt läckage vid 90 procent av inställt tryck | Sätesskador, inbäddat skräp eller förvrängning |
| Vår free length | Kalipermått mot ritningen | Inom tillverkarens tolerans | Avkoppling från långvarig service med förhöjd temperatur |
| Skaftets rakhet och styravstånd | Mätare på en ytplatta, visuell inspektion | Inom ritningsspecifikationen | Bindning som förhindrar fullständig återplacering efter ett lyft |
De tre vanligaste tillstånden ger en läcka som ser likadan ut på avstånd och beter sig väldigt olika på nära håll. Sjudande är ett tryckmarginalproblem. Sätesskador är ett mekaniskt problem. Inställningstryckdrift är ett kalibreringsproblem. Rätt reparation för en är fel reparation för de andra, och en verkstad som lappar ett säte utan att mäta fjädern kommer att returnera en ventil som läcker igen inom en månad.
Det enklaste sättet att separera dem är att se hur läckan reagerar på en förändring i panntrycket. En sjudventil blir tyst när panntrycket sjunker med några procent, eftersom tallriken återställs så fort lyftkraften faller under fjäderbelastningen. En ventil med sätesskada håller att passera ånga vid vilket tryck som helst, eftersom kontaktbandet inte längre är kontinuerligt. En ventil med ett driftsatt börvärde beter sig normalt i månader och öppnar sedan långt tidigare än vad typskylten antyder, ofta under en rutinmässig uppstart.
| Karakteristiskt | Sjudande | Sätesskador | Ställ in tryckavvikelse |
|---|---|---|---|
| När ånga passerar | Endast när trycket närmar sig börvärdet | Vid alla tryck, inklusive normalt drifttryck | Plötsligt, efter en tryckhändelse eller ett långt intervall |
| Ljud | Hög visselpipa, intermittent | Stadigt sus, ibland ett lågt dån | Vanligt popljud, men vid fel tryck |
| Svar på lägre panntryck | Läckage stoppas | Läckan fortsätter | Gäller inte förrän nästa lyft |
| Utseende på sätet | Lätt polering, inget spår | Radiellt erosionsspår, matchande skivmärke | Sätet är ofta rent och oskadat |
| Vår condition | Vanligtvis inom tolerans | Vanligtvis inom tolerans | Fri längd under specifikation |
| Rätt åtgärd | Vidga tryckmarginalen, återcertifiera ventilen | Maskinera om eller byt ut sätet och skivan, återcertifiera | Byt ut fjädern, omcertifiera på en testrigg |
Ett fjärde tillstånd förtjänar att nämnas eftersom det ofta feldiagnostiseras som sätesskada. Skräp eller avlagringar som fastnar på sätet producerar en läcka som uppstår plötsligt, vanligtvis inom några timmar efter en start, en sotblåsningscykel eller en störning i vattenkemi. När ventilen tas bort är sätesytan ofta nästan intakt under avsättningen. Det räcker vanligtvis att rengöra den, kontrollera fjädern och återcertifiera ventilen, förutsatt att skräpkällan uppströms åtgärdas.
Temperatur är den diagnostik som binder alla fyra samman. En ventil som går varmare än dess trimvärde kommer att krypa, oavsett om trimmen är 13 procent kromstål eller en härdad legering, och krypningen visar sig som en förvrängd skiva eller ett säte som inte längre matchar styraxeln. Om kroppstemperaturavläsningar tyder på att ventilen regelbundet ligger över sitt nominella intervall, är det korrekta svaret en väsentlig förändring, inte ett mer frekvent omcertifieringsintervall.
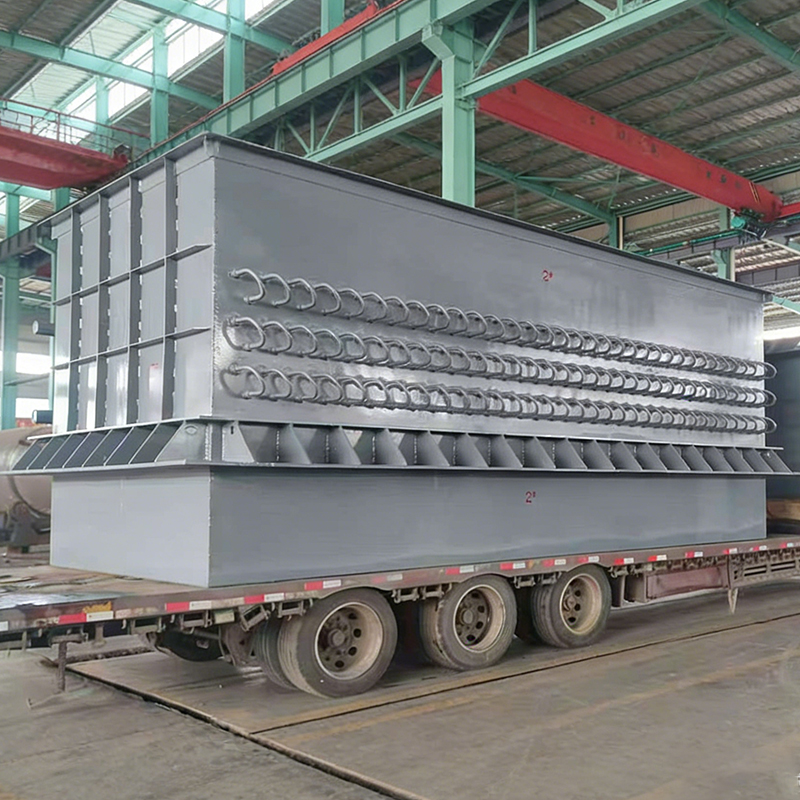
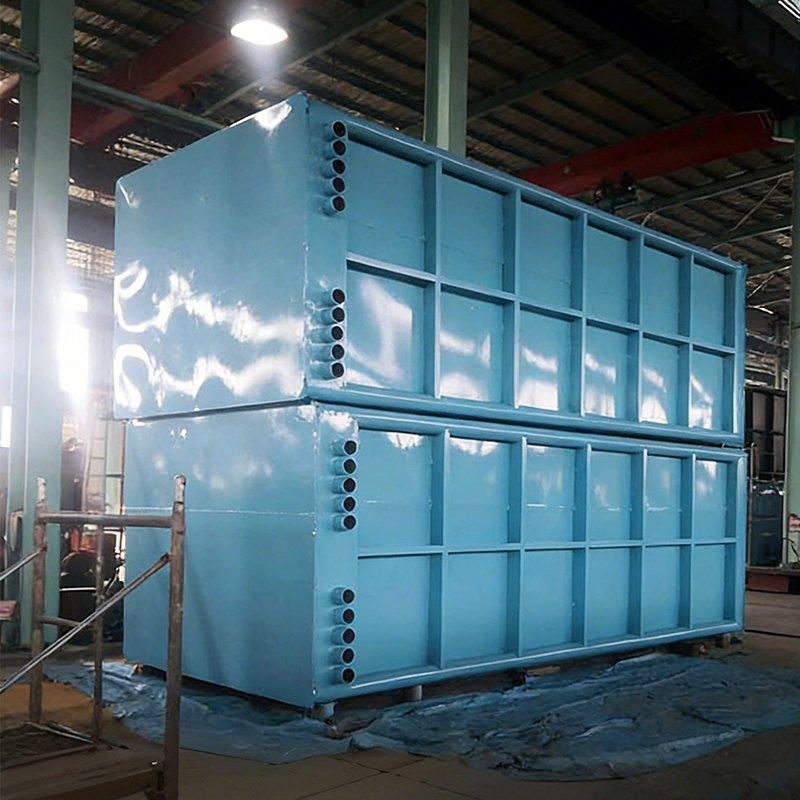 Sintring av spillvärmepanna på huvudrökgaskanalen Den sintrade spillvärmepannan på huvudrökgaskanalen är en energibesparande anordning installerad i huvudröret vid sintringsmaskinens slutända för att återvinna... Visa produkt →
När ventilen väl är på bänken handlar beslutet vanligtvis om kostnad och ledtid snarare än om teknisk genomförbarhet. De flesta skador på sätet kan repareras, de flesta fjädrarna kan bytas ut och de flesta karosser kan certifieras på nytt, förutsatt att den ursprungliga trim- och kapacitetsdata finns tillgängliga. De hårda fallen är ventiler utan dokumentation, ventiler vars kroppar visar sprickbildning eller kraftig korrosion, och ventiler som har modifierats på sätt som inte kan verifieras.
Ledtid är den variabel som fångar de flesta underhållsplanerare ur vakt. Ett rutinvarv och omcertifiering kan vändas på dagar på en kvalificerad verkstad. Ett komplett trimbyte med ett nytt säte och skiva tar vanligtvis en till tre veckor. En helt ny ventil med en specifik trim, en bälg och ett certifierat kapacitetstest tar i allmänhet fyra till tolv veckor, och längre om materialet är en nickelbaserad legering. På en sintringsledning där avlastningsventilen är den sista barriären på en spillvärmepanna som återvinner värme från huvudrökgaskanalen, måste den ledtiden planeras snarare än att upptäckas under ett avbrott.
Det finns också en efterlevnadsdimension som åsidosätter kostnaderna i de flesta jurisdiktioner. En säkerhetsventil på en panna är en del av den skyddade tryckgränsen och dess kapacitet, inställda tryck och certifiering måste kunna spåras. En ventil som har reparerats utan testprotokoll, eller vars fjäder har ersatts med en overifierad del, är inte bara en underhållsrisk; det är ett dokumentationsproblem som kommer att dyka upp vid nästa lagstadgade inspektion.
| Tillstånd hittat | Rekommenderad åtgärd | Typisk ledtid | Risk om uppskjuten |
|---|---|---|---|
| Lätt polering eller ett grunt märke under 0,5 mm | Varva sätet, byt ut packningar, återcertifiera och märk | Flera dagar | Läckan återkommer inom några veckor om skräpkällan uppströms inte korrigeras |
| Djupt erosionsspår eller en skårad skivyta | Maskinera om eller byt ut sätet och skivan, återcertifiera | En till tre veckor | Erosionen accelererar och kroppen kan bli omöjlig att reparera |
| Vår free length out of tolerance or corroded | Byt ut fjädern mot en certifierad del, återcertifiera | En till två veckor | Tidig eller sen öppning, förlust av övertrycksskyddsmarginal |
| Kropps- eller motorhuvssprickor, kraftig korrosion eller okänd trim | Byt ut ventilen mot en dokumenterad motsvarighet | Fyra till tolv veckor | Förlust av övertrycksskydd och ett konstaterande av överensstämmelse |
| Ventil över femton år gammal utan reparationshistorik | Byt ut mot en helt dokumenterad ny ventil | Fyra till tolv veckor | Okänd kapacitet och börvärde, upprepat nödarbete |
Oavsett beslut är en regel värd att hålla. När en anläggning har en reservventil på hyllan, bör reservventilen vara identisk i inställt tryck, kapacitet och trim till den installerade enheten, och den bör omcertifieras enligt samma schema som de installerade ventilerna. En reserv som har stått i ett lager i fem år med en okänd fjäder är inte en reserv; det är ett andra problem som väntar på att bli installerat.
 Nickelbaserad lödd Economizer Nickelbaserad lödd Economizers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Visa produkt →
Materialval är där ett avlastningsventilproblem blir ett tekniskt problem snarare än ett underhållsproblem. En trim som är helt tillräcklig för torr mättad ånga vid 200 grader Celsius kommer att krypa, galla och läcka i överhettad ånga vid 400 grader Celsius, och samma ventil installerad i en miljö på rökgassidan kommer att korrodera vid styrningen och fjäderkammaren långt innan dess säte slits ut.
Temperatureffekten på fjädrar är minst synlig och mest underskattad. Fjäderavslappning är en långsam krypprocess, och dess hastighet fördubblas ungefär för varje femton till tjugo grader av ytterligare temperatur inom driftsområdet för typiska fjäderstål. En ventil som går tjugo grader varmare än designantagandet kommer att förlora sitt börvärde på en bråkdel av den förväntade livslängden, och den kommer att göra det tyst, utan några synliga tecken tills plopptrycket mäts.
Korrosion följer samma logik. Klorider och svavelföreningar i koksugnsgas och i vissa sintringsgasströmmar angriper rostfritt stål vid styrytorna och vid säteskontaktbandet. Där kondensat kan bildas under uppstart, transporterar våt ånga dessa föreningar direkt till sätet. När gropbildningen väl börjar vid sätesbandet kan ventilen inte stänga på en kontinuerlig kontaktledning, och ingen mängd lappning kommer att återställa en yta som angrips kemiskt medan pannan går.
Samma materialdisciplin som styr tryckdelarna i en spillvärmepanna styr dess avlastningsventiltrim. Utrustning som en nickelbaserad lödd economizer är specificerad med en lödd, korrosionsbeständig yta just för att rökgasvägen förstör billigare material vid temperatur. Avlastningsventilen på samma gasbana förtjänar samma resonemang: välj trim för kemin och temperaturen, inte för inköpspriset.
| Serviceskick | Rekommenderad trim | Anteckningar |
|---|---|---|
| Torr mättad ånga under 250 grader Celsius | Standard 13 procent krom rostfritt stål | Acceptabelt för de flesta basbelastade spillvärmepannor med ren ånga |
| Ånga över 250 grader Celsius med termisk cykling | Härdad, koboltlegerad skiva och sits | Minskar skavbildning och motstår tråddragningen som följer på en liten läcka |
| Våt ånga eller kondensatbenägen service | Korrosionsbeständig rostfri kant med härdad skiva | Kontrollera the drum internals and steam purity before blaming the valve |
| Rökgassidan eller kemiskt aggressiv miljö | Nickelbaserad eller högnickellegering | Klorid- och sulfidangrepp vid guiden är det vanliga felläget |
| Högt damm uppströms ångutrymmet | Standardklädsel med bälg och skyddat inlopp | Förhindrar att partiklar når sätet och styrningens spelrum |
En bälg förtjänar en specifik kommentar, eftersom den löser två problem samtidigt. Den isolerar fjädern och motorhuven från processvätskan, vilket skyddar fjädern från korrosion och förhindrar att motorhuven blir en låg punkt där kondensat samlas. Det balanserar också effekten av mottryck på skivan, vilket spelar roll på alla ventiler med en lång utloppsledning. Avvägningen är att en bälg kan misslyckas, och en trasig bälg kommer att släppa ut processvätska i motorhuven. En kontrollampanslutning på motorhuven är standardsättet att upptäcka felet innan det blir en läcka vid motorhuvens led.
Många ventiler som repareras perfekt läcker fortfarande inom månader, och orsaken är nästan alltid i rören snarare än i ventilen. Två siffror dominerar installationsstandarden: inloppstryckfallet bör inte överstiga tre procent av inställt tryck, och uppbyggt mottryck bör inte överstiga tio procent av inställt tryck. Dessa gränser existerar eftersom en avlastningsventil är utformad för att känna av trycket vid dess inlopp och släppa ut i en atmosfär som den kan övervinna, och båda antagandena går sönder när röret är fel.
Ett inloppsrör en storlek mindre än ventilinloppet är det klassiska felet. Den är vald för att spara utrymme på en fullsatt fattopp, och den ger precis det tryckfall som får ventilen att skratta. Chatter innebär att skivan lyfter och smäller upprepade gånger i snabb följd, vilket deformerar sätesytan och lossar styrningen. En vass armbåge installerad några diametrar uppströms har en liknande effekt, eftersom turbulensen den skapar ger en ojämn tryckfördelning över inloppsmunstycket.
På utloppssidan är felen ännu vanligare eftersom de är mindre synliga. En utloppsledning med en ficka samlar upp kondensat, som sitter på sätet och fräter på det. Ett långt utloppsrör som delas med andra ventiler kan utveckla mottryck långt över tioprocentsgränsen när flera ventiler lyfts tillsammans. Och en avstängningsventil installerad uppströms övertrycksventilen utan en låst-öppen anordning är en inbjudan till någon att stänga den under en underhållskampanj och glömma att öppna den igen.
| Misstag | Effekt | Rättelse |
|---|---|---|
| Inloppsröret är mindre än ventilinloppet | Tryckfall över tre procent, orsakar prat | Öka röret en storlek ovanför ventilinloppet |
| Skarp armbåge nära ventilinloppet | Turbulens och ojämn belastning på skivan | Ge ett rakt lopp med flera diametrar före ventilen |
| Utloppsledning med ficka eller utan avlopp | Kondensat samlar upp och fräter på sätet | Dränera vid den lägsta punkten av utloppsledningen |
| Gemensamt utloppsrör med flera ventiler | För högt uppbyggt mottryck vid samtidig lyft | Dimensionera samlingsröret för det kombinerade nominella flödet för alla ventiler |
| Isoleringsventil utan lås-öppen anordning | Ventilen lämnades av misstag isolerad | Montera en låst öppen ventil eller ett sprängstiftarrangemang |
| Övertrycksventil som används som en tryckkontrollanordning | Upprepade lyft och snabbt sätesslitage | Installera en ordentlig tryckkontrollslinga och låt övertrycksventilen förbli stängd |
| Utloppsröret stöds från ventilhuset | Munstycksbelastningar förvränger kroppen och styrningen | Stöd röret oberoende av ventilen |
Ytterligare en monteringspunkt är värd en mening eftersom den så ofta missas under eftermonteringsarbeten. När en spillvärmepanna läggs till ett befintligt ångsystem, överförs avlastningsventilens inställda tryck ibland från den gamla trumman utan att den kontrolleras igen mot det nya maximalt tillåtna arbetstrycket och det nya driftstrycksbandet. Resultatet är en ventil som är tekniskt korrekt för det gamla systemet och som kroniskt puttrar på det nya.
Avlastningsventilens tillstånd försämras inte linjärt, och detta faktum har en direkt effekt på inspektionsintervallen. Under de första månaderna efter en översyn är ventilen i sitt bästa skick, det inställda trycket är inom tolerans och sätet är nylappat. Med tiden löper tre processer parallellt: fjädern kryper och tappar fri längd, säteskontaktbandet ackumulerar avlagringar och antalet tryckavvikelser ackumuleras som utmattning vid kontaktledningen. Ingen av dessa är synlig från utsidan av ventilen, och alla tre accelereras av damm, temperatur och cykling.
Kurvorna nedan representerar den kombinerade försämringen som ett läckageallvarlighetsindex, från en ren och stabil ångservice i den lägre delen till en högtemperatur, högkorrosions, kraftigt cyklad spillvärmepannaservice i den högre delen. Indexet är inte ett kodkrav; det är ett planeringsverktyg som visar varför ett enda intervall för varje avlastningsventil i en anläggning alltid är fel åt ena eller andra hållet. En ventil på en ren baslasttrumma och en ventil på en koksugns rökgaspanna bör inte dela en underhållskalender. Skillnaden ökar kraftigt efter det första året, och vid det andra året är gapet mellan de två tjänsterna tillräckligt stort för att ändra hela inspektionsstrategin. Läs diagrammet som en jämförelse av relativ risk, inte som en absolut förutsägelse.
Den första observationen från diagrammet är att alla tre tjänsterna börjar nära varandra. Under de första tre månaderna är skillnaden mellan en ren ångfat och en koksugns rökgaspanna nästan osynlig på indexet, eftersom en nylappad sits och en ny fjäder beter sig bra oavsett miljön runt dem. Det är därför som ett underhållsintervall som väljs direkt efter en översyn tenderar att se tillräckligt ut, och varför det vanligtvis förlängs för långt.
Den andra observationen är var kurvorna separeras. Mellan sex och tolv månader ligger den rena tjänsten fortfarande bekvämt under en tredjedel av index, medan den heta och frätande tjänsten redan har klättrat över fyrtio. Den höga dammservicen sitter mellan dem. Detta är den punkt där de flesta växter upptäcker läckan, eftersom den har blivit hörbar eller synlig.
Den tredje observationen är formen på den streckade kurvan. Det plattar inte ut. Efter arton månader närmar den sig toppen av skalan, vilket återspeglar det faktum att sälskador, när de väl har börjat, livnär sig på sig själva. Ångstrålen eroderar sätet, det eroderade sätet passerar mer ånga och processen accelererar. Det finns ingen naturlig återhämtningspunkt, vilket innebär att en uppskjuten översyn inte sparar arbete; det omvandlar ett lappande jobb till en trimersättning.
Den fjärde observationen gäller gapet mellan topp- och bottenkurvan vid tjugofyra månader. Det är mer än femtio indexpunkter, vilket i praktiken är skillnaden mellan en ventil som kan lappas och omcertifieras och en ventil som behöver ett nytt säte och skiva. En anläggning som tillämpar ett intervall för båda tjänsterna kommer antingen att slösa pengar på onödiga översyn av rena ventiler eller acceptera upprepade fel på aggressiva ventiler.
Den femte observationen handlar om effekten av en enda tryckavvikelse. Kurvorna är jämna eftersom de representerar genomsnittligt beteende över många ventiler, men individuella ventiler visar stegförändringar efter en vattenkemisk störning, en sotblåsningskampanj eller en belastningssvängning. En ventil som sitter på tjugo på indexet kan hoppa till fyrtio på en enda vecka. Det är därför intervallet bör behandlas som ett maximum och kombineras med en händelseutlöst kontrollregel.
Rent praktiskt stöder diagrammet tre planeringsbeslut. Ställ in intervallet från servicevillkoret snarare än från kalenderåret. Behandla eventuell kemi, belastning eller starthändelse som en utlösande faktor för en tidigare inspektion av de berörda ventilerna. Och behåll minst en fullt certifierad reservdel som matchar de aggressiva serviceventilerna, eftersom det är de som inte ger dig de fyra till tolv veckorna en ny ventil behöver.
| Serviceskick | Inspektionsintervall | Aktivitet |
|---|---|---|
| Ren, stabil ångservice | Upp till 24 månader | Poptest, sätesinspektion, omcertifiering och ommärkning |
| Cyklisk spillvärmepanna med ren gas | 12 månader | Poptest, fjäderfri längdkontroll, omcertifiering |
| Högdamm rökgastjänst | 12 månader or every major shutdown | Poptest, sätesinspektion, kontroll av skräpkälla uppströms |
| Varm koksugn eller omvandlargastjänst | 12 månader | Poptest, fjäderkontroll, trimkonditionsbedömning |
| Frätande, våt eller cykelservice | 6 till 12 månader | Poptest, trim- och guideinspektion, bälgläckagekontroll |
De flesta läckande avlastningsventiler kan spåras tillbaka till ett specifikationsbeslut som fattades år före det första läckaget. Ventilen var dimensionerad för fel hölje, trim valdes från en prislista snarare än från gassammansättningen, eller inloppsröret ritades av någon som aldrig såg ventildatabladet. En kort uppsättning frågor i upphandlingsstadiet förhindrar det mesta.
Frågorna delar sig naturligt i två grupper. En grupp tillhör panntillverkaren eller EPC-entreprenören som levererar spillvärmepannan och dess tryckdelar, eftersom de kontrollerar trumlayouten, ångrenheten och rördragningen runt ventilen. Den andra gruppen tillhör avlastningsventilleverantören, eftersom de kontrollerar trimningen, certifieringen och kapacitetstestet. Båda grupperna måste svara, och svaren måste överensstämma med varandra innan utrustningen byggs.
| Frågor till panntillverkaren eller EPC-entreprenören | Frågor till avlastningsventilleverantören |
|---|---|
| Vilket maximalt tillåtet arbetstryck och arbetstrycksband är trumman konstruerad för, och vilken inställd tryckmarginal lämnar det? | Vilken certifierad kapacitet och inställt tryck kommer att stämplas på namnskylten, och till vilken kod? |
| Vilken ångrenhet garanteras vid trumutloppet, och vilken separationsutrustning stödjer den garantin? | Vilket trimmaterial erbjuds för angiven temperatur, överhettning och gaskemi? |
| Hur stora är inlopps- och utloppsrören och vilket tryckfall och mottryck ger de vid nominellt flöde? | Är en bälg monterad och är motorhuven försedd med kontrollampanslutning? |
| Hur uppför sig pannan vid uppstart, låglast och lastsvängningar och hur många tryckavvikelser per år bör man räkna med? | Vilket är det rekommenderade omcertifieringsintervallet för denna tjänst, och vad kräver garantin? |
| Vilken reservventilstrategi specificerar projektet och är reservventilen identisk med de installerade enheterna? | Vilken dokumentation följer med varje ventil, och vilken ledtid gäller för en ersättningstrim eller ventil? |
Två av dessa frågor väger tyngre än resten. Den inställda tryckmarginalen avgör om ventilen kommer att puttra och trimvalet avgör om den kommer att korrodera eller krypa. Om svaren på dessa två är vaga, är det värt att fråga igen innan inköpsordern undertecknas, eftersom att korrigera någon av dem efter idrifttagning innebär att man betalar för en ny ventil och ett oplanerat avbrott samtidigt.
Det är också värt att i upphandlingsskedet fastställa vilken part som ansvarar för beräkningen av övertrycksventilen. I många projekt levererar panntillverkaren trumman och avlastningsventilleverantören levererar ventilen, och ingen av parterna äger kalkylen som förbinder de två. Det här gapet är där överdimensionerade inlopp, underdimensionerade utloppsledningar och felaktigt inställda tryck kommer ifrån.
En avlastningsventil på en panna är en certifierad tryckkomponent, och pappersarbetet är en del av komponenten. Märkskylten bär det inställda trycket, den certifierade kapaciteten, trimbeteckningen och kodstämpeln. Testcertifikatet registrerar det faktiska plopptrycket och återställningstrycket innan ventilen lämnade verkstaden. Reparationsprotokollet visar vem som arbetade med den, vad som byttes ut och när den blev omcertifierad. När något av dessa dokument saknas blir ventilen ett ansvar oavsett hur väl den fungerar.
Den praktiska konsekvensen är att reparationsarbeten ska gå till en verkstad som kan utfärda ett spårbart intyg och att fjädrar, skivor och säten ska bytas ut mot delar som kan identifieras mot originalspecifikationen. En fjäder köpt från en okänd källa och installerad för att den passar motorhuven är en inställd tryckförändring som ingen har registrerat. Vid nästa lagstadgade inspektion är den luckan det som inspektörerna hittar först.
Tillverkare som bygger pannor, tryckkärl och värmeåtervinningsutrustning enligt ASME och inhemska tryckkärlstandarder arbetar inom denna dokumentationsdisciplin som en rutinfråga, och kvalitetskontrollförfaranden bakom tryckbärande anordningar är vanligtvis synliga i hur noggrant inställt tryck, trim och kapacitetsdata överlämnas med utrustningen. När ett projektteam väljer en panntillverkare eller leverantör är viljan att tillhandahålla beräkningen av övertrycksventilen, trimspecifikationen och certifieringsprotokollen en av de mest tillförlitliga indikatorerna på hur resten av tryckgränsen har byggts.
Det finns också en träningsdimension som nästan inte kostar något och som förhindrar en hel del skador. Operatörer bör veta att lyftspaken är en testanordning, inte en ventil, och att en ventil som har lyfts manuellt i smutsig drift kanske inte återställs. Underhållsteam bör veta att en kokventil är en varning snarare än en olägenhet. Och alla borde veta att det aldrig är en acceptabel tillfällig åtgärd att täcka, plugga eller sätta munkavle på en avlastningsventil, i någon anläggning, under något produktionstryck.
Att lösa ett problem med läckage av säkerhetsventiler i pannorna är enkelt när sekvensen är klar, och sekvensen ändras sällan mellan anläggningarna. Börja med siffrorna, sedan ventilen och sedan systemet. En anläggning som följer stegen nedan kommer vanligtvis att upptäcka att den andra läckan är mycket mindre sannolik än den första.
Den vidare lärdomen är att en avlastningsventil är en spegel av systemet den skyddar. En ventil som läcker upprepade gånger säger dig något om ångkvalitet, rördesign, tryckkontroll eller materialval, och det är alla beslut som fattats långt innan ventilen installerades. Fixa ventilen så löser du dagens problem. Fixa förutsättningarna runt det så löser du de kommande fem åren av dem.
För anläggningar som driver spillvärmepannor på koksugnsgas, sintringsrökgas, omvandlargas eller andra svåra strömmar gäller samma princip på utrustningsnivå. En panna designad kring den verkliga gassammansättningen, den verkliga dammbelastningen och den verkliga lastprofilen, med en säkerhetsventilspecifikation härledd från samma parametrar, kommer att hålla sina ventiler tätare mycket längre än en standardenhet med en standardventil fastskruvad i trumman.
Vi hjälper dig att gå mot framgång.

Maqiao North High tech Industrial Agglomeration Zone, Jingjiang City, Taizhou City, Jiangsu-provinsen

+86-18752676699 / +86-13961025664
 Previous