English
Nyheter
Hem / Nyheter / Branschnyheter / Hur man åtgärdar en läckande panna: orsaker, diagnos, reparationssteg i anläggningar

+86-13961025664
En pöl under höljet på en industripanna är sällan bara ett VVS-problem. På en 60 t/h koksugns rökgaspanna, pekar vatten som dyker upp längs en höljesöm vanligen på en av tre saker: en misslyckad rör-till-rörplåt-svets, ett förtunnat economizer-rör eller en tätning i handhål. De tre felen ser nästan identiska ut från gångvägen, och de kostar väldigt olika mycket pengar och stillestånd att åtgärda.
Frestelsen är alltid densamma: dra åt något, håll enheten online och ta itu med det under nästa planerade avbrott. Det är precis så ett fyra timmar långt åtgärdande av läckande pannjobb förvandlas till ett tre veckor långt ersättningsprojekt med en produktionsavgift.
Så här är slutsatsen först. Stanna, isolera och lokalisera innan någon rör en skiftnyckel. I industripannor och spillvärmepannor kommer ungefär två tredjedelar av vattensidans läckor från en liten, förutsägbar uppsättning platser, och varje plats har en föredragen reparationsmetod med sin egen tolerans för fördröjning. Det som följer täcker vad som orsakar läckor, hur man diagnostiserar dem på ett säkert sätt, hur reparationsalternativen jämförs med tid och kostnad, och vilka material- och designval som håller en panna torr under det kommande decenniet.
Lokalisera läckagekällan innan du öppnar en enda verktygslåda - reparationsmetoden bestäms av felmekanismen, inte av var vattnet råkar droppa.
Pannläckage är inte slumpmässigt. De samlas runt ett begränsat antal mekanismer, och varje mekanism lämnar sin egen signatur på metallen. Om du kan namnge mekanismen kan du förutsäga reparationen, stilleståndstiden och sannolikheten för att läckan återkommer på samma plats inom tolv månader.
| Läckageplats | Mest troligt grundorsaken | Första fältkontrollen | Föredragen reparation |
|---|---|---|---|
| Rör-till-rörplåt svetsning | Cyklisk termisk expansion, återhållen svetstå | Dye penetrant test, boroskop av fogen | Lokal svetsreparation plus avspänning |
| Economizer eller luftförvärmare rörvägg | Syradaggpunktskorrosion, lågt matarvatten pH | Ultraljudsundersökning av väggtjocklek | Sektionsrör med korrosionsbeständig design |
| Rörytan på brandsidan nära sotblåsaren | Askerosion, ångskärning | Visuell inspektion under avbrottet | Hylsreparation eller enkelrörsbyte |
| Handhål och manhålspackningar | Åldrad packning, ojämnt bultmoment, förvrängt säte | Lågtryckspåfyllning och fogobservation | Ny packning med dokumenterad momentsekvens |
| Fläns och skruvförband | Boltavslappning under termisk cykling | Värmebilder medan enheten är varm | Återmoment enligt specifikation, lägg till fjäderbrickor |
| Expansionsfogar och hölje | Differentialrörelse bortom bälgrörelse | Visuell mätning av rörelse och gap | Gör om expansionselementet |
| Headers och utblåsningsrör | Krypning, erosion-korrosion från våt ånga | Hårdhetstest, ultraljudstjocklekskartering | Byte av samlingsrör eller rörsegment |
Två snabba sätt att begränsa listan. Fråga först när läckan dyker upp. Ett läckage som visar sig först vid kallstart är ett sammandragningsrelaterat ledproblem; ett läckage som växer med belastning är vanligtvis korrosion eller erosion som drivs av flöde och temperatur. För det andra, fråga var vattnet kommer ut i förhållande till gasbanan. Fel på vattensidan väter ytterhöljet och isoleringen, medan fel på brandsidan ofta visar sig som vit ånga i rökkanalen eller som en ökning av skorstenstemperatur innan något vatten är synligt.
De flesta pannläckor är symptom på en bristande överensstämmelse mellan verkliga driftsförhållanden och materialet, expansionen eller vattenbehandlingsdesignen - inte bevis för att någon svetsade dåligt för tio år sedan.
Att reparera en läckande panna börjar långt innan svetsmaskinen kommer. Sekvensen nedan är den som vi rekommenderar till anläggningens underhållsteam, och den är utformad för att skydda både besättningen och bevisen som talar om för dig vad som faktiskt misslyckades.
En notering om hydrostatisk testning: alla tester över konstruktionstrycket måste följa tillämplig kod och pannans egen certifierade dokumentation, och på en spillvärmepanna med kanalsystem på gassidan måste gasvägen vara positivt isolerad och renad innan vatten tillförs. Att skära det hörnet är det snabbaste sättet att förvandla en underhållsuppgift till en incident.
Den diagnostiska sekvensen är inte pappersarbete – driftdata och tjocklekskartan du samlar in i steg tre och sex avgör om reparationen varar i ett år eller femton.
När underhållsposter sorteras efter plats istället för efter datum, visas ett mönster nästan omedelbart. Pannor är konstruerade enheter med ett begränsat antal svaga punkter, och dessa svaga punkter uppträder konsekvent i väldigt olika branscher. Ett koksugnsbatteri, en sintringsmaskin och en kraftverkspanna har olika rökgaskemi och olika belastningsprofiler, men fördelningen av deras läckor är anmärkningsvärt lika. Att känna till den förväntade distributionen förändrar hur du lagerför reservdelar, hur du skriver inspektionsrutten och hur du informerar underhållspersonalen innan ett avbrott. Diagrammet nedan visar en representativ fördelning av rapporterade läckageplatser från industripannor och spillvärmepannainspektioner; enskilda anläggningar kommer att skilja sig åt med bränsle, vattenrening och driftcykel.
Rapporterade läckageplatser över industriella panninspektioner (illustrerande fördelning, procentandel av alla registrerade läckor)
Det första diagrammet säger är att ungefär en tredjedel av alla läckor sitter vid rör-till-rörplåt-skarven, vilket är den plats i en panna där tre olika material med tre olika expansionshastigheter svetsas till en enda fasthållen anslutning. Denna koncentration är inte ett tillverkningsfel. det är den naturliga konsekvensen av att lägga en cyklisk termisk belastning på en styv fog.
Det andra klustret, på tjugosex procent, täcker economizer- och luftförvärmarrör. Dessa komponenter lever i den kalla änden av gasbanan där metallyttemperaturen sjunker under syradaggpunkten, så en panna som eldar svavelhaltigt bränsle och kör en låg utgående gastemperatur kommer alltid att förlora sin ekonomisator först. Om din anläggning har bytt ut economizerrör två gånger på fem år är problemet yttemperaturmarginalen, inte rörleverantören.
Den tredje gruppen, packningar, handhål och flänsar på sjutton procent, är den mest frustrerande eftersom den nästan helt kan undvikas. Dessa läckor kommer från åldrad elastomer, ojämnt bultmoment, förvrängda säten och leder som återdragits av känsla snarare än av specifikation. De är billiga att fixa individuellt och dyra sammantaget, eftersom var och en kostar en isolering, en nedkylning och en omstart.
Erosion på brandsidan nära sotblåsare står för tolv procent. Mönstret här är mycket lokaliserat: erosion följer ångstrålens väg, så de skadade rören är vanligtvis samma tre eller fyra rader varje gång. Att rotera sotblåsarnas positioner eller justera blåssekvensen mellan avbrotten minskar vanligtvis detta antal avsevärt.
Expansionsfogar och hölje står för sju procent och samlingsrör och utblåsningsrör för fyra procent. Det är de lågfrekventa felen med hög följd. En läckande expansionsfog skadar isolering och hölje men hotar sällan tryckgränsen, medan krypsprickor i ett samlingsrör kan vara ett påtvingat avbrott med lång ledtid för ett ersättningssmide.
Sammanläst stöder distributionen en enkel underhållsstrategi. Lägg merparten av din inspektionsbudget i rör-till-rörplåt-skarvarna, economizer-bankerna och bultförbanden, eftersom dessa tre områden medför sjuttiosju procent av risken. Använd den återstående ansträngningen för tjocklekskartering på samlingsrör och rörsystem, där fel är sällsynta men allvarliga.
Det förklarar också varför generiska råd om att åtgärda läckande pannor så ofta gör en besvikelse. En anläggning som spenderar sitt avbrott på höljesreparationer medan dess inloppstemperatur för economizern håller sig under daggpunkten kommer att vara tillbaka i arbete inom arton månader. Fördelningen talar om för dig var du ska leta först, och driftsdata berättar varför läckan valde den platsen.
Tre områden – rör-till-rörplåt-skarvar, kalla ände rörbankar och skruvförband – bär mer än tre fjärdedelar av all pannläckagerisk, så de förtjänar majoriteten av varje inspektionsbudget.
När mekanismen väl är känd smalnar reparationsmöjligheterna snabbt. Jämförelsen nedan är skriven ur perspektivet av en driftanläggning som måste välja mellan två dagars reparation och sex veckors byte, och den förutsätter att pannkoden och tillverkarens dokumentation följs.
| Metod | Passar bäst till | Typisk driftstopp | Relativ kostnad | Realistisk livslängd |
|---|---|---|---|---|
| Lokal svetsreparation | Isolerad svets-tå spricka, liten grop på en tjock tryckdel | 1 till 3 dagar | Låg | 3 till 10 år om orsaken åtgärdas |
| Rörpluggning | Enskilda trasiga rör, upp till ungefär tio procent av en bank | 1 till 2 dagar | Låg | Obestämd, men kapacitet och flödesbalans reduceras |
| Sleeving | Erosion eller korrosionsskada över en kort rörlängd | 2 till 4 dagar | Låg to medium | 2 till 6 år |
| Sektionsretube | Flera misslyckanden koncentrerade till en bank | 1 till 3 veckor | Medium | 8 till 15 år |
| Komplett byte av rörbunt | Utbredd väggbortfall eller byte av tjänst | 3 till 6 veckor | Medium till hög | 15 år eller mer |
| Full enhetsbyte | Skada på skal, trumma eller huvud; plikten matchar inte längre designen | 2 till 6 månader inklusive tillverkning | Hög | 20 år eller mer |
Tre praktiska regler sitter bakom det bordet. För det första är pluggning en stabiliseringsåtgärd, inte en lösning. Varje pluggat rör minskar värmeöverföringsytan och höjer rökgasutloppstemperaturen, vilket i sin tur pressar de återstående rören närmare sin daggpunkt. Plugga mer än cirka tio procent av en bank och du har effektivt gjort om pannan utan att göra ingenjörsarbetet.
För det andra varar svetsreparationer bara när begränsningen som orsakade den ursprungliga sprickan åtgärdas. På en rör-till-rörplåt-skarv betyder det att man kontrollerar expansionsmånen, rör-till-hål-spelet och värmebehandlingen efter svetsning. En reparation som ignorerar dessa tre föremål kommer att spricka vid samma tå, vanligtvis inom ett år.
För det tredje bör reparationsekonomin bedömas på levererad värme, inte på reparationsfaktura. En läckande economizer som täpps till istället för slang höjer rökgasutloppstemperaturen, vilket ökar bränsleförbrukningen varje timme pannan går. På en enhet som skjuter kontinuerligt kan den påföljden överstiga kostnaden för en ordentlig retube inom två eller tre driftssäsonger.
Pluggning och svetsning köptid; endast en reparation som tar bort den mekaniska eller kemiska orsaken till läckan köper tillförlitlighet.
När reparation slutar vara meningsfull styrs ersättningsbeslutet av var pannan sitter i processen. Spillvärmepannor är inte utbytbara produkter; varje konfiguration är anpassad till en gaskälla, en dammbelastning och en temperaturprofil. Remsan nedan listar de konfigurationer som oftast specificeras i kolkemi-, metallurgi-, kraft- och ammoniakanläggningar.
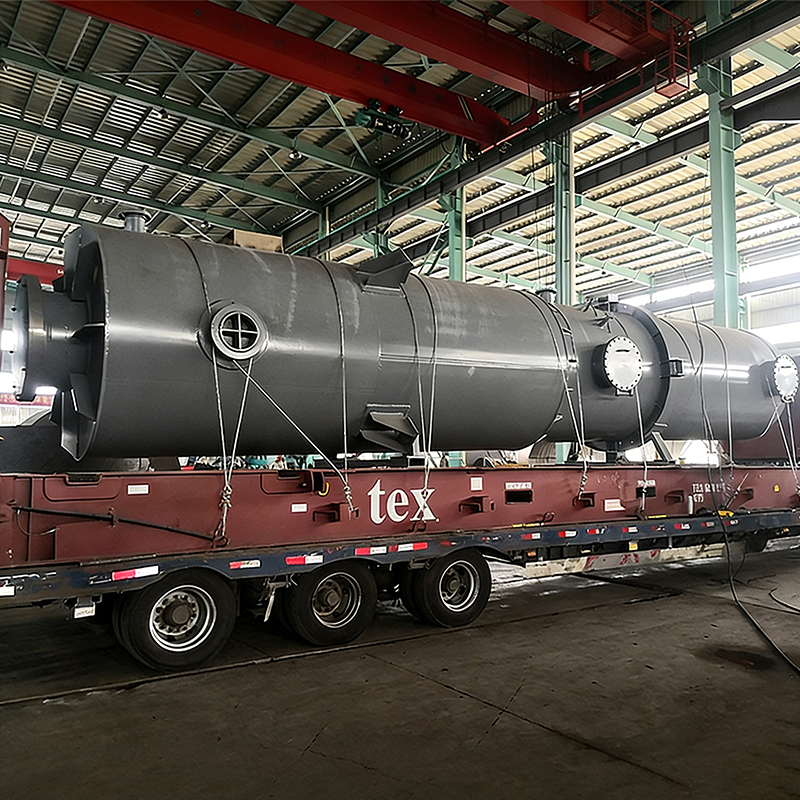
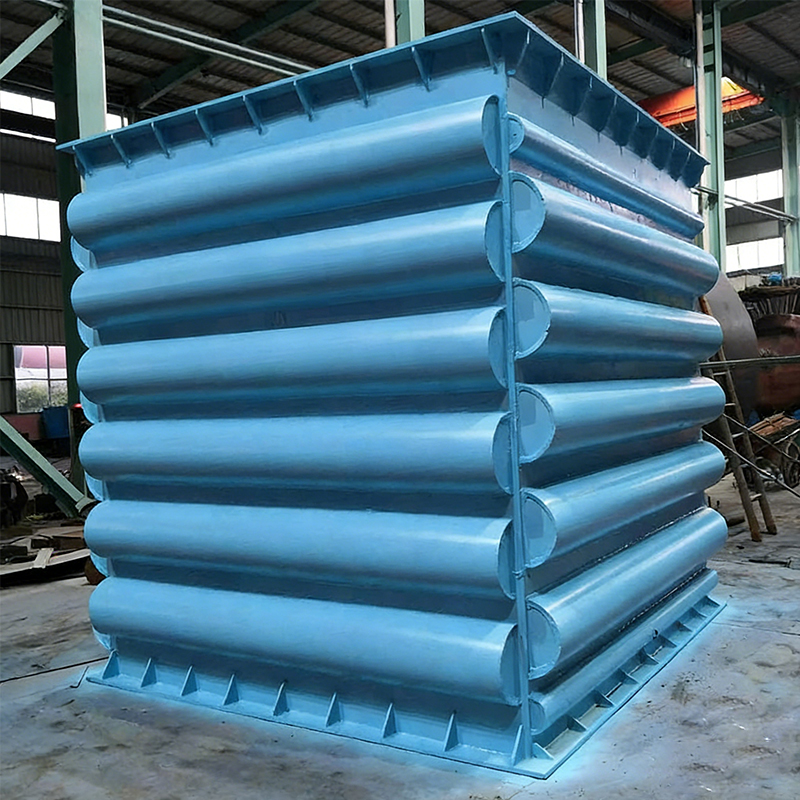 Koksugn Rökgas Spillvärmepanna Koksugns rökgasavfallsvärmepannan är en högeffektiv, energibesparande anordning speciellt utvecklad för koksindustrin. Det syftar till att återställa och använda ... Visa produkt →
För var och en av dessa positioner, ställ samma fyra frågor innan du begär offerter. Vilket är designgasflödet och temperaturintervallet vid inloppet, inklusive störande förhållanden? Vad är dammbelastningen och partikelstorleksfördelningen vid inloppet? Vad är svavel- och fukthalten, och därmed den sura daggpunkten som anger den lägsta metalltemperaturen? Och vilken turndown arbetar anläggningen egentligen vid, till skillnad från namnskyltsortimentet?
Val av leverantör spelar lika stor roll som konfiguration. En spillvärmepanna är ett tryckkärl med en värmeöverföringsyta på gassidan, så tillverkaren behöver både en panna- och tryckkärlkvalifikation och praktisk erfarenhet av den specifika damm- och korrosionsmiljön. En leverantör som endast har byggt rengasvärmeväxlare kommer vanligtvis att underspecificera röravstånd och sotblåsning, och den första läckan kommer att uppstå under det andra verksamhetsåret.
Matcha pannkonfigurationen med processpositionen, dammbelastningen och syradaggpunkten innan du jämför priser – konfigurationsfel kan inte korrigeras med rabatt.
Det mesta av läckageförebyggandet i en industripanna sker vid ritningsstadiet, inte i underhållsverkstaden. Tre designbeslut gör det mesta av arbetet: att hålla metalltemperaturen över syradaggpunkten, välja en fogdesign som tolererar differentiell expansion och begränsa gashastigheten i de första rörraderna.
Daggpunktskorrosion är den dominerande mekanismen i economizers och luftförvärmare. Det tekniska svaret är en dokumenterad marginal mellan den lägsta metalltemperaturen och den beräknade sura daggpunkten, bibehållen över hela driftområdet inklusive lågbelastningsförhållanden. En panna som bibehåller denna marginal vid full belastning men sjunker under den vid fyrtio procent belastning kommer fortfarande att misslyckas, bara långsammare.
Där konventionella svetsade economizer-fogar kämpar med hög temperatur, högt damm och korrosivt kondensat, erbjuder lödda konstruktioner en annan uppsättning avvägningar. En nickelbaserad lödd economizer använder en helt lödd rör-till-huvud-anslutning, som tar bort den långa svetstån som fungerar som en sprickinitiator på cykliskt belastade fogar och ger en mer enhetlig kontakt mellan rör och fena. Tillsatsmetallen är vald för korrosionsbeständighet snarare än för enkel svetsning, och den resulterande ytan motstår det sura kondensatet som angriper den kalla änden av en rökgasbana.
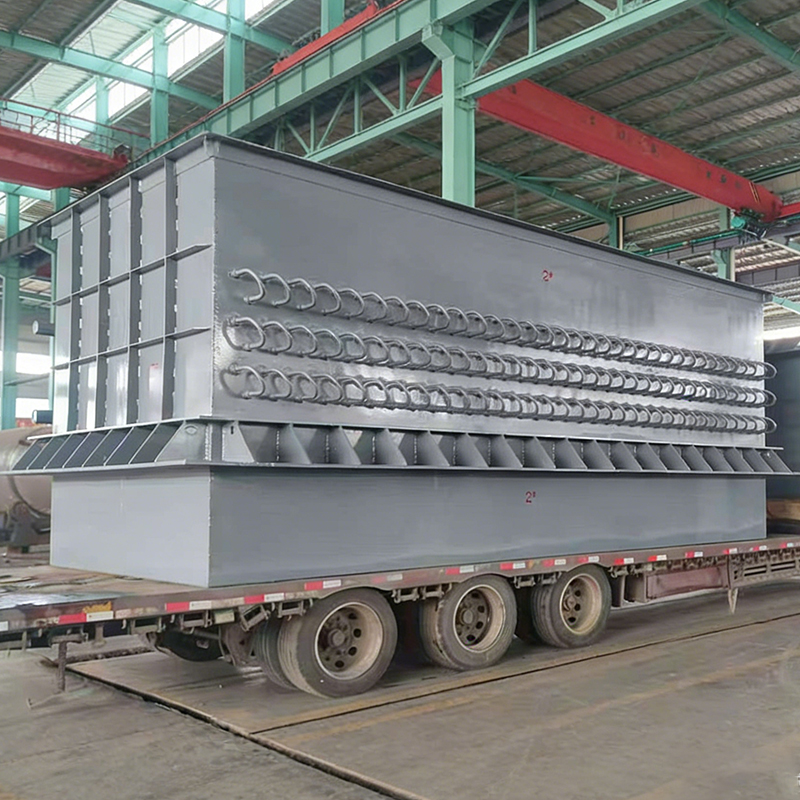
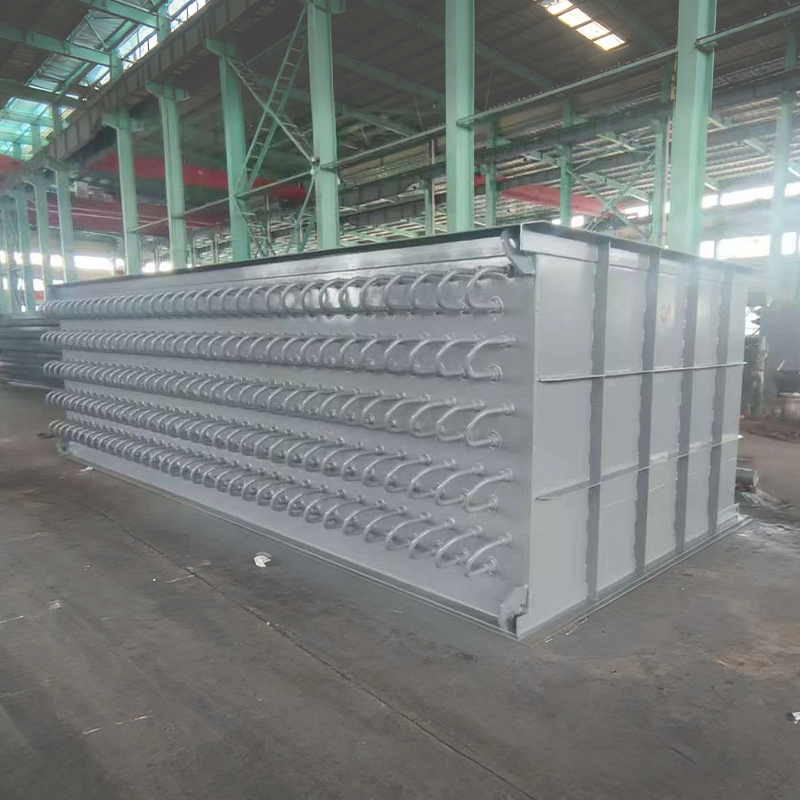 Nickelbaserad lödd Economizer Nickelbaserad lödd Economizers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Visa produkt →
Där kravet helt enkelt är att värma upp förbränningsluften med reströkgasvärme är en luftförvärmare det mer ekonomiska valet, förutsatt att den kalla ändtemperaturmarginalen bibehålls och kanalerna på gassidan kan rengöras utan att hela banken demonteras. Valet mellan de två bör följa rökgasanalysen, inte beställningen av utrustningskatalogen.
Erosionen skalar ungefär med kuben av gashastighet, så de första raderna i en dammig panna bör utformas för en lägre hastighet än resten av bunten. Sotfläktens placering spelar också roll: en fläkt som riktar ånga mot samma rörrad från samma vinkel i flera år kommer att erodera en förutsägbar linje av rör, och att rotera sekvensen mellan avbrotten är ett billigt sätt att sprida slitaget.
På vattensidan är designdetaljerna som förhindrar läckor mindre glamorösa men lika avgörande: korrekt trummans inre delar för att undvika ångöverföring, tillräcklig utblåsningskapacitet för att kontrollera lösta fasta partiklar och en avluftare som verkligen tar bort syre snarare än en som bara finns på flödesbladet. Vattenkemiproblem dyker upp på rörets yta månader senare, och då är skadan redan lokaliserad gropfrätning.
En dokumenterad temperaturmarginal i kallt ändläge och en fogdesign som tolererar differentiell expansion förhindrar fler läckor än något underhållsschema kan reparera.
Beslutet bör fattas mot fyra siffror: uppmätt väggtjocklek kontra minimikravet, antalet läckor under den aktuella driftsperioden jämfört med den föregående, återstående designlivslängd för tryckdelarna och värdet av en dags produktionsbortfall. När dessa siffror pekar i olika riktningar, använd kriterierna nedan.
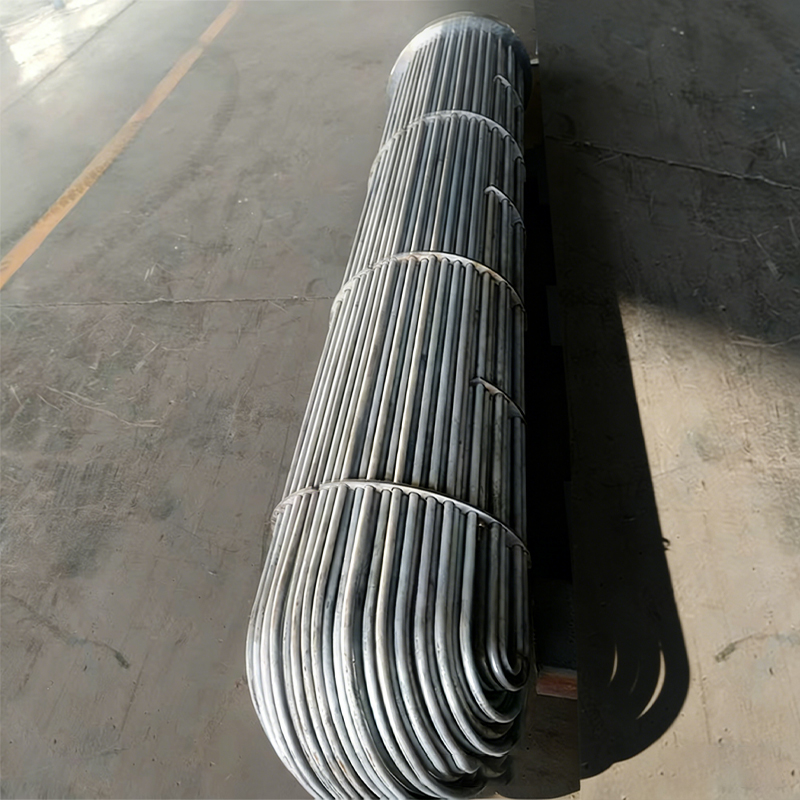 Skal och rörvärmeväxlare Shell and Tube Heat Exchanger är en typisk och universell industriell värmeväxlare. Dess kärnstruktur består av ett stort skal (skalsidan) som inrymmer röret ... Visa produkt →
| Reparation på plats när | Planera byte när |
|---|---|
|
|
Återbetalningsberäkningen är värd att göra ordentligt. En läckande ekonomisator som tvingar anläggningen att kringgå en del av värmeöverföringsytan höjer rökgasutloppstemperaturen, och varje grad av förlorad återvinning leder till ytterligare bränsle per timme. Multiplicera den timavgiften med årliga drifttimmar, lägg till kostnaden för de oplanerade avbrotten som den aktuella enheten har orsakat och jämför totalsumman med det levererade priset för en ersättningsbank inklusive installation.
På många enheter med kontinuerlig drift löser sig aritmetiken till förmån för utbyte inom två till tre år, och det är innan man tar hänsyn till risken för ett påtvingat avbrott under en period med toppproduktion. På enheter som körs några veckor per år, däremot, kan en reparation på plats med korrekt vattenkemi förbli det rationella valet i ett decennium.
Ytterligare en variabel förtjänar att nämnas: kostnaden för en reparation av dålig kvalitet. En svets som klarar ett hydrostatiskt test men lämnar en spänningskoncentration vid tån kommer att misslyckas igen, och det andra felet kostar vanligtvis mer än det första eftersom det kommer utan förvarning och ofta under en produktionskampanj.
Byt ut när läckagefrekvensen ökar över flera banker och väggtjockleken är på minimum kod; reparera endast när mekanismen är känd och den återstående livslängden täcker nästa avbrottscykel.
En reparerad panna förblir reparerad endast om de tre drivkrafterna för läckagebildning hålls inuti sitt designhölje. Vattenkemin styr hastigheten för väggförluster från insidan, belastningscykling kontrollerar ansamlingen av utmattningsskador vid leder och inspektionsintervaller avgör om nästa läcka hittas av en tekniker eller av en skiftoperatör mitt i natten.
| Intervall | Aktivitet | Spela in | Läckagemekanism åtgärdad |
|---|---|---|---|
| Varje skift | Kontrollera trummans nivåstabilitet, nedblåsning och eventuellt synligt läckage | Loggavläsningar och observationer | Driftsutflykter, packningsgråtande |
| Dagligen | Matarvatten pH, konduktivitet och löst syre tester | Trenddiagram, inte bara ett värde | Gropfrätning på vattensidan och korrosion under avlagringar |
| Varje vecka | Kontroll av rökgasutloppstemperatur och skorstens opacitet | Temperatur mot belastningens baslinje | Tidig tubläcka, nedsmutsning och bypass |
| Månadsvis | Värmeavbildning av höljen, flänsar och brunnsdörrar när de är varma | Bilder arkiverade mot tidigare månader | Led och packning läcker före fel |
| Årligt avbrott | Ultraljudstjocklekskartering av economizer- och luftförvärmarbanker | Rutnätskartade avläsningar | Väggförtunning från korrosion och erosion |
| Årligt avbrott | Färgpenetrerande eller magnetisk partikeltestning av rör-till-rörplåtsvetsar | Gemensamma register | Utmattningssprickor vid fastspända leder |
| Vart 3 till 5 år | Inspektion av full tryckdel, provning av samlingshårdhet, mätning av expansionsfogens rörelsebana | Certifierad besiktningsrapport | Krypning, expansionsövergång, skador på höljet |
Två vanor gör dessa intervaller effektiva. Den första är att jämföra avläsningar mot en belastningskorrigerad baslinje snarare än mot ett fast larmvärde, eftersom de flesta läckor tillkännager sig själva som en liten trendförändring långt innan de passerar en tröskel. Den andra är att skriva vattenkemikorrigeringen i samma arbetsorder som den mekaniska reparationen, så att fixen och orsaken stängs ute tillsammans.
Lastcykling förtjänar särskild uppmärksamhet. Varje start och avstängning tillämpar en fullständig termisk cykel på rör-till-rörplåt-fogarna, samlingsrören och expansionselementen, och utmattningsskador ackumuleras oavsett hur noggrant reparationen utfördes. Att minska antalet onödiga cykler och hålla ramphastigheter innanför tillverkarens kurva kostar ingenting och förlänger direkt intervallet mellan läckor.
Trend kemin och utgående gastemperatur varje vecka - en läckande panna dyker nästan alltid upp som en trendändring veckor innan den dyker upp som vatten på golvet.
När beslutet går från reparation till utbyte blir inköpsfrågan praktisk: vem kan leverera en tryckdel som passar de befintliga kanalerna, uppfyller tillämpliga krav på panna och tryckkärl och kommer in i avbrottsfönstret? Svaret är vanligtvis en tillverkare av originalutrustning snarare än en allmän tillverkningsbutik, av tre skäl.
Den första är kvalificering. En pannbank för spillvärme är en tryckgränskomponent och tillverkaren behöver de konstruktions- och tillverkningsgodkännanden som gäller för din jurisdiktion. I Kina innebär det en klass tre tillverkningslicens för tryckkärl för hushållsarbete och ASME-stämpling för exporterad utrustning eller internationellt finansierade projekt. En allmän ståltillverkare kan inte lagligen tillhandahålla den delen, hur konkurrenskraftig offerten än ser ut.
Det andra är processkunskap. Värmeöverföringsytor på gassidan misslyckas på specifika sätt i specifika industrier, och en tillverkare som har levererat koksugnar, sintrings- och syrgasblåsta applikationer känner redan till erosions- och nedsmutsningsmönstren. Den erfarenheten visar sig i röravstånd, sotblåsarplacering, expansionsfogsrörelse och den kalla änden av temperaturmarginalen, som alla är osynliga på en generell ritning men avgörande vid drift.
Det tredje är leveransomfattning. En läckagereparation eller utbyte behöver vanligtvis mer än ett paket: det behöver kanalmodifieringar, strukturella stöd, isolering, eldfasta detaljer, instrumentuttag och igångsättningsstöd. Att arbeta med en enda leverantör som designar, tillverkar, installerar och driftsätter tar bort gränssnittsrisken mellan tre eller fyra separata entreprenörer.
När du utvärderar potentiella leverantörer, be om bevis snarare än påståenden: skriftliga kvalifikationer för tryckkärl och panna, den interna tillverkningsutrustningen som bestämmer den möjliga fogkvaliteten och en referenslista från anläggningar som kör jämförbara gasförhållanden. En tillverkare med egen hårdlödningsugn, fenlindningskapacitet och produktionslinje för värmerör har direkt kontroll över skarvarna som orsakar de flesta kalla läckor, vilket är en meningsfull skillnad från en leverantör som lägger ut dessa operationer på underleverantörer.
För anläggningar som är verksamma internationellt bör inköpssamtalet också bekräfta dokumentationspraxis: materialcertifikat, specifikationer för svetsprocedurer och kvalifikationsprotokoll, oförstörande testningsrapporter, hydrostatiska testcertifikat och as-built ritningar. Dessa dokument är vad en inspektör kommer att be om, och deras frånvaro kan försena driftsättningen långt efter att utrustningen har anlänt på plats.
Slutligen bör priset utvärderas på en totalkostnadsbasis som inkluderar levererad värmeåtervinningsprestanda, det förväntade intervallet mellan underhållsinsatser och leverantörens svarstid för reservdelar. En billigare bunt som pluggar den kalla änden med korrosionsprodukter inom arton månader är inte alls billigare.
Källtryckdelar från en kvalificerad pann- och tryckkärltillverkare med egen gemensam produktion — dokumentation och fogkvalitet kan inte inspekteras i en underleverantörs arbete efter leverans.
Över hundratals inspektions- och reparationsjobb återkommer samma fem misstag. Var och en är billig att undvika och dyr att upprepa.
Vart och ett av dessa misstag har en kortsiktig logik bakom sig - tidspress, budgetpress, ett avbrottsfönster som redan håller på att glida. Problemet är att kostnaden för misstaget landar på nästa underhållsbudget, ofta under en produktionskampanj när anläggningen som minst har råd med ett oplanerat stopp.
En enkel disciplin löser de flesta av dem: innan någon reparation stängs, registrera mekanismen, reparationsmetoden, mätningen som motiverade det och den operativa förändringen som kommer att förhindra en upprepning. Tio minuters dokumentation i slutet av en reparation är den billigaste tillförlitlighetsinvesteringen som finns tillgänglig för en anläggning.
Varje läckagereparation bör stängas med en registrerad mekanism och en motsvarande funktionsändring - annars är samma läcka helt enkelt schemalagd till ett senare datum.
Två sidor värda att hålla öppna medan ett beslut om reparation eller utbyte förbereds:
Båda sidorna utgår från samma utgångspunkt som den här artikeln: förstå mekanismen och välj sedan utrustningen.
Bra inköpsbeslut börjar med en tydlig felmekanism — ta med gasanalysen, tjocklekskartan och läckagehistoriken till det första leverantörssamtalet.
Att åtgärda en läckande panna är en beslutssekvens, inte en enda uppgift. Identifiera platsen, bekräfta mekanismen, välj en reparation som tar bort orsaken och registrera driftändringen som hindrar den från att återvända. När tjockleksdata och läckagefrekvensen säger att enheten är klar, behandla ersättningen som ett tekniskt projekt med en processposition, en dammbelastning och en sur daggpunkt kopplad, och specificera utrustningen mot dessa siffror snarare än mot en katalogsida.
Anläggningar som följer den sekvensen ser vanligtvis färre läckor, kortare avbrott och ett längre intervall mellan större ingrepp. Anläggningar som jagar vattnet istället för mekanismen ser samma läcka igen, vanligtvis strax efter nästa omstart, och vanligtvis vid det minst lämpliga ögonblicket av produktionsåret. Skillnaden mellan de två är inte budget; det är den ordning i vilken frågorna ställs.
Fråga om mekanismen före metoden, och om designen före priset - enbart den beställningen förhindrar de flesta upprepade pannläckor.
Vi hjälper dig att gå mot framgång.

Maqiao North High tech Industrial Agglomeration Zone, Jingjiang City, Taizhou City, Jiangsu-provinsen

+86-18752676699 / +86-13961025664