English
Nyheter
Hem / Nyheter / Branschnyheter / Kan pannor explodera? Orsaker, standarder och förebyggande tips för växter

+86-13961025664
Kan pannor explodera? Ja, det kan de. Men i samband med en industrianläggning är den verkliga frågan inte bara om det är möjligt – det är om designen, materialen och driftprocedurerna i din anläggning gör det troligt. När en anläggningschef, processingenjör eller inköpsspecialist söker efter den här frasen står de vanligtvis inför ett av två scenarier: en säkerhetsrevision som har avslöjat luckor eller ett specifikationsbeslut för en ny panna för återvinning av spillvärme. I båda fallen måste svaret vara exakt, inte lugnande utan att ha gjort det. Pannexplosioner är inte slumpmässiga fysiska handlingar. De är slutpunkten för en kedja av förutsägbara misslyckanden: tryck som överstiger designenveloppet, värmeöverföringsyta förlorar sin kylkapacitet, korrosion som tunnar ut tryckgränsen eller bränslegas som hittar en antändningskälla. Vart och ett av dessa fel kan förhindras genom konstruktionsberäkningar, tillverkningskvalitetskontroll och en disciplinerad inspektion.
Den här artikeln tittar på frågan från en tillverkare av industriella spillvärmepannor, economizers och värmeväxlare. Det perspektivet har betydelse eftersom explosionsriskprofilen för en spillvärmepanna skiljer sig från den för en eldad paketpanna. En spillvärmepanna utsätts ofta för både högtemperatur rökgas på skalsidan och ett vattenångsystem på rörsidan. Gränsen mellan dessa två system är där de flesta incidenter börjar. Målet här är att ge dig en användbar, praktisk förståelse för felmekanismerna, de standarder som styr dem och underhållsrutinerna som hindrar dem från att bli verkliga händelser.
För att svara på frågan "kan pannor explodera" på ett användbart sätt måste du separera två distinkta fysiska mekanismer. Den första är ett tryckgränsbrott, ofta kallat en fysisk explosion. Den andra är en förbrännings- eller bränslegasexplosion, även kallad en kemisk explosion. De delar samma resultat - katastrofalt frigörande av energi - men de kommer från olika processförhållanden och kräver olika förebyggande åtgärder.
En fysisk pannexplosion inträffar när det inre trycket i vattenångsystemet överstiger tryckkärlets styrka. I en normalt fungerande panna är trycket begränsat eftersom vattnet och ångan är i termodynamisk jämvikt vid ett kontrollerat börvärde. Kärlets metall är utformad för att bära detta tryck vid motsvarande mättnadstemperatur. Om trycket stiger över designgränsen, eller om väggtemperaturen stiger långt över designtemperaturen medan trycket håller sig inom dess gränser, tappar metallen styrka och spricker. Den snabba expansionen av det lagrade vattnet och ångan kan frigöra energi som motsvarar en stor explosiv laddning.
Den vanligaste fysiska explosionssekvensen börjar med låg vattennivå i kombination med ihållande skjutning. När vattennivån sjunker under rören kan värmen från brännaren eller rökgasen inte längre tas upp av vatten. Istället värms rörmetallen upp snabbt och förlorar sin brotthållfasthet. Om lågan inte stängs av kan röret misslyckas, och en stor volym högtemperaturvatten blinkar till ånga. I en spillvärmepanna kan samma sekvens inträffa om massflödet på gassidan fortsätter medan pumpen på vattensidan löser ut. Tricket är att inte anta att brännaren alltid styr värmetillförseln — i en spillvärmepanna är värmekällan uppströmsprocessen, inte en brännare.
Den andra mekanismen är en kemisk explosion. Detta inträffar när bränslegas - naturgas, koksugnsgas eller annan brännbar ånga - läcker in i ett slutet utrymme, blandas med luft för att nå det brandfarliga området och sedan möter en antändningskälla. I en panna kan detta inträffa i förbränningskammaren, rökkanalen eller i den fria luften nära en läckande fläns. Det farligaste tillståndet är ett prepurge-fel: ett brännarkontrollsystem som tillåter bränsle att flöda innan förbränningskammaren rensas tillräckligt med luft.
Kemiska explosioner är också möjliga på vattensidan i sällsynta fall. Om vissa kemiska rengöringsmedel eller sönderdelningsprodukter genererar väte, och det vätet fångas i en sluten volym med syre, kan det antändas. I praktiken är dock explosionen på gassidan mycket vanligare vid industriella pannolyckor.
Pannexplosionsstatistik från olika referenskällor, försäkringsbolag och anläggningsrevisioner är inte perfekt anpassade, men de konvergerar på en begränsad uppsättning ledande orsaker. Det är värt att tydligt säga att proportionerna nedan är en konceptuell syntes av typiska industriella fellägen, inte en exakt statistisk registrering av någon enskild databas. Det som spelar roll är rankningen och den tekniska tolkningen.
Övertrycksskyddsfel är den enskilt största bidragsgivaren. Det betyder att säkerhetsventilen eller avlastningsanordningen inte öppnade när den skulle ha gjort det, eller att lågvattenavstängningen och flamspärren inte stängde av värmekällan. Orsaken kan vara en blockerad tryckkran, en för högt inställd säkerhetsventil, en manuell bypass som lämnats öppen eller en förregling som avsiktligt åsidosattes. I system för spillvärmeåtervinning är en lika farlig situation ett bypass-spjäll som förblir delvis öppet, vilket gör att het gas kan fortsätta att komma in i pannan när det inte finns något vattenflöde.
Fouling på vattensidan kommer på andra plats. Detta är särskilt relevant för economizers och spillvärmepannor i högdammiga rökgasförhållanden. Avlagringar på vattensidan fungerar som ett isolerande skikt och förhindrar värmeöverföring från metallen till vattnet. Metalltemperaturen stiger, och i extrema fall svällde röret och spricker. I en vanlig eldad panna kan ett 1 mm lager av kalciumkarbonatbeläggning höja rörväggens temperatur med flera hundra grader. I en spillvärmepanna kan samma sak hända när matarvattenkemin är dåligt kontrollerad.
Bränslegasläckage är den tredje kategorin. I koks-, kemiska och metallurgiska anläggningar är bränslegasen ofta koksugnsgas eller masugnsgas. Dessa är inte naturgas; de har olika densiteter och sammansättning, och vissa har hög vätehalt, vilket gör dem mer benägna att bli tillbakaslagna. Om gasdrevet inte töms på rätt sätt, eller om en reglerventil läcker förbi sitt säte, kan en explosiv blandning bildas. Gasdetektering och en korrekt utformad förspolningssekvens är huvudförsvaret.
Korrosion och trötthet är de "långsamma brännarna" bland de främsta orsakerna. Dessa mekanismer orsakar inte ett plötsligt fel på dag ett. Istället minskar de tryckgränsens tjocklek eller initierar sprickor som fortplantar sig över år. En spillvärmepanna som arbetar med rökgas som ligger under svavelsyradaggpunkten kan drabbas av kraftig lågtemperaturkorrosion på gassidan. Syran kondenserar på rörytan och metallen eroderas kemiskt. Sprickbildning av spänningskorrosion kan utvecklas vid rör-till-huvud-anslutningarna, särskilt när vattenkemin inte upprätthålls och kloridnivåerna är förhöjda.
Den återstående kategorin, tillverkningsfel, är den minsta men också den som kan förebyggas mest. Defekta svetsar, dålig värmebehandling eller felaktigt specificerade materialkvaliteter kan alla leda till ett för tidigt fel. Det är just därför koder som ASME Section I och Section VIII, såväl som inhemska tryckkärllicenser, kräver dokumenterade svetsprocedurer, kvalificerade svetsare och oförstörande undersökning av kritiska fogar. När du köper från en tillverkare med korrekta certifieringar kontrolleras denna riskfaktor till stor del vid källan.
Alla pannor är inte lika sårbara, och frågan "kan pannor explodera" har olika svar beroende på pannarkitekturen. Brandrörspannor, vattenrörspannor och spillvärmepannor har var och en distinkta fellägen. För en anläggning som överväger en ny enhet, förståelse för att distinktion är avgörande för välgrundad specifikation.
| Typ av panna | Vattenvolym | Värmekälla | Primär explosionsrisk | Typisk tillämpning |
|---|---|---|---|---|
| Brandrörspanna | Stora | Brännare / ugn | Ansamling av bränslegas, låg vattennivå | Processånga för mindre anläggningar |
| Vattenrörspanna | Mindre | Brännare / ugn | Rörbrott från skala, övertryck | Kraftproduktion och stora processindustrier |
| Spillvärmepanna | Mindre | Uppströms rökgas | Förlust av vattenflöde under bypass, korrosion, läckage på gassidan | Kolkemikalier, metallurgi, kraft |
| Elpanna | Mellanliggande | Elektriska värmeelement | Övertryck från expansion, ingen bränslegaskälla | Ren och hjälpånga |
Eldrörspannor är till sin natur kompakta och har en hög ångvolym, vilket klassiskt utlöste idén att pannfel är likvärdigt med "en bomb". En stor vattenvolym gör att ett plötsligt brott frigör en enorm mängd lagrad energi. Risken minskas genom att upprätthålla en noggrant kontrollerad vattennivå och genom att säkerställa att ingen bränsleansamling ansamlas. I en eldrörspanna är lågan inuti röret, så vattnet absorberar värmen från utsidan. Om vattennivån är för låg är ugnens krona direkt exponerad och kan misslyckas mycket snabbt.
Vattenrörspannor använder vatten inuti rören, med förbränningsgas på utsidan. Vattenvolymen i kärlet är mycket mindre, vanligtvis precis tillräckligt för att separera ånga från vatten. Explosionsrisken är mer lokaliserad till en rörsprängning, även om en lokaliserad explosion fortfarande kan utlösa en andra, allvarligare händelse. I vattenrörspannor är det avgörande att övervaka förhållandet mellan vattenflöde och värmetillförsel. Den kritiska felpunkten är inte det totala kärlet, utan cirkulationsregimen. Om cirkulationen försvinner överhettas rören och tryckgränsen brister.
Spillvärmepannor har sin egen distinkta riskprofil. De har normalt inte en brännare, så i strikt mening är en explosion på gassidan från en brännares bränsle-luftblandning inte den typiska händelsen. Men i många anläggningar är spillvärmepannan ansluten till en förbränningsschakt eller en fritös, och oförbränd gas från uppströmsprocessen kan föras in i pannan. I kupol- eller stålframställningsröksystem kan CO förekomma i avgasen. En läcka eller en omstart utan ordentlig rensning kan göra att CO ackumuleras. Den vanligaste olyckan med spillvärmepanna är fortfarande en rörläcka orsakad av termisk chock, erosion eller korrosion. Eftersom dessa pannor ofta är placerade i dammiga rökgasströmmar med hög temperatur, måste materialtillståndet bedömas med täta intervaller.
Avfallsvärmeåtervinningsenheter inkluderar även economizers, luftförvärmare och annan värmeväxlingsutrustning. En economizer, till exempel, återvinner värme från rökgasen för att förvärma pannans matarvatten. Eftersom vattnet är under mättnadstemperatur utsätts rörväggarna för ett bredare temperaturområde, vilket kan leda till termisk utmattning. En nickelbaserad lödd economizer är speciellt konstruerad för att motstå korrosiva och termiska cyklingsförhållanden. Den lödda fogstrukturen minskar också antalet svetsfogar, som ofta är felpunkterna i en traditionell ekonomisator.
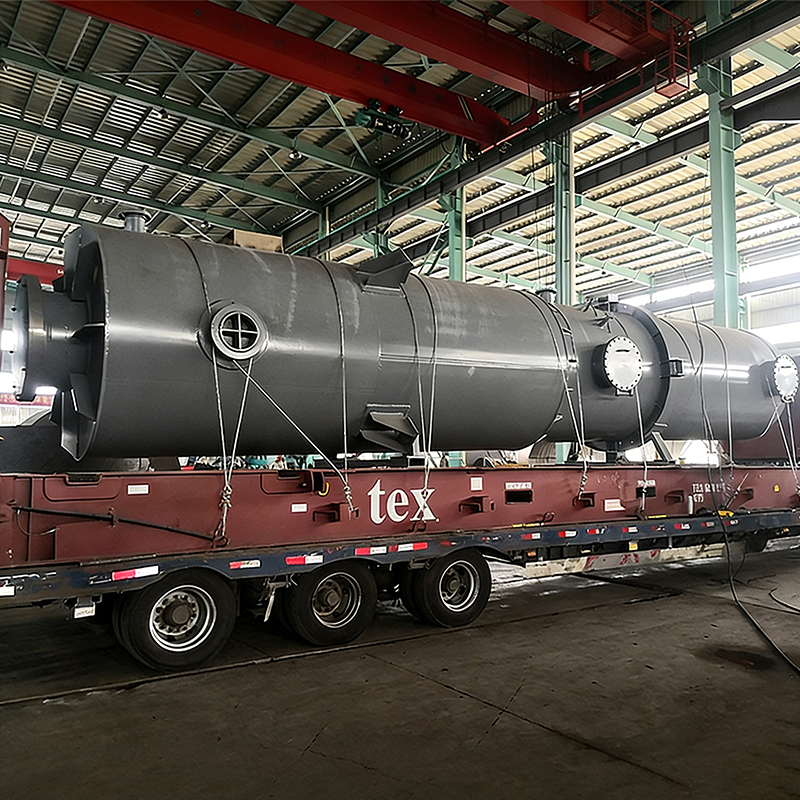
 Koksugn Rökgas Spillvärmepanna för medel-låg temperaturåtervinning Denna panna återvinner spillvärme från 260-300°C koksugnsrökgas, sänker den till 140-160°C samtidigt som den genererar ånga. Dess economizer- och förångarsektioner med H-fenade rör uppnår över 85 % effektivitet, vilket gör den till en nyckellösning för koksverk som söker energibesparingar och utsläppsminskningar. Visa produkt →
Om du funderar på en spillvärmepanna för en koksugns rökgas eller ett sintring cirkulärt kylsystem, är den mest kritiska valfrågan att matcha pannans design med den faktiska rökgassammansättningen och temperaturprofilen. En panna som är för liten kommer att gå med för höga rökgashastigheter och orsaka erosion; en panna som är överdimensionerad kommer att arbeta vid för låg gastemperatur och främja kondens. Det är därför en kvalificerad tillverkare måste ta med en designberäkning baserad på det specifika projektet, och inte en konstruerad produkt för allmänt bruk.
Frågan "kan pannor explodera" brukar ställas i ett sammanhang där koder och standarder redan finns. Det är upprätthållandet av dessa standarder, genom design och tillverkningskvalitetskontroll, som skiljer en säker panna från en farlig. Globalt är ASME Boiler and Pressure Vessel Code det mest erkända ramverket för design och konstruktion. En tillverkare som innehar ASME-certifikatet, kombinerat med en inhemsk typ III-licens för tryckkärl, visar att konstruktionsberäkningar, materialval och tillverkningsprocedurer är föremål för ett dokumenterat kvalitetssystem.
Designfasen är det första försvaret. En panna är konstruerad med en säkerhetsfaktor i förhållande till den maximalt tillåtna spänningen. Konstruktionstrycket är inställt över det maximala drifttrycket, och den strukturella hållfastheten för varje komponent kontrolleras mot både det interna trycket och de externa belastningarna. Samtidigt bestäms värmeöverföringsytan utifrån förväntat rökgasflöde och temperatur. Konstruktionen måste ta hänsyn till nedsmutsningsfaktorer: en extra marginal ingår så att även när beläggning utvecklas förblir metalltemperaturen inom säkra gränser.
Säkerhetsutrustning är inbyggd i systemet, läggs inte till i efterhand. Säkerhetsventilen på en panna är dimensionerad för enhetens maximala produktionshastighet. Den måste ställas in på ett tryck som är under konstruktionstrycket. Dessutom är lågvattenavstängningen kopplad till ett brännarhanteringssystem som stänger av värmekällan när vattennivån går under den lägsta säkra nivån. I en spillvärmepanna bör säkerhetsspärren även övervaka bypass-spjällets läge. När gasflödet leds bort från pannan kan vattenflödet likaså minskas, men den sekvensen måste vara automatiserad snarare än manuell.
Tillverkningskvalitetskontroll är lika viktigt. Tryckgränsen för en panna bildas av svetsade rör-till-rör, rör-till-huvud och skalsömmar. Dessa fogar måste svetsas enligt procedurer som är kvalificerade för den specifika materialkvaliteten och tjockleken. Varje svets måste inspekteras, antingen genom röntgen, ultraljudsundersökning eller annan accepterad NDT-metod. Efter att svetsningen är klar testas hela kärlet hydrostatiskt vid ett tryck som vanligtvis är 1,5 gånger konstruktionstrycket. Det testet ger en direkt verifiering av att hela tryckgränsen är tät och strukturellt sund.
För ett spillvärmeåtervinningssystem är tryckgränsen en del, men själva värmeväxlingsytan kräver också kvalitetskontroll. I nickelbaserade lödda värmeväxlarelement är hela metallytan belagd med en nickelbaserad tillsatsmetall i en vakuumlödningsugn. Detta skapar ett enhetligt, korrosionsbeständigt skikt som är mycket mer konsekvent än manuell svetsning. När en anläggning har att göra med föroreningar med hög klorid- eller svavelsyrahalt i rökgasen, motstår den hårdlödda ytan korrosion mer effektivt, vilket förlänger utrustningens livslängd och minskar risken för ett rörläckage.
Det bästa försvaret i ett bränslegassystem är ett pålitligt brännarhanteringssystem. Flamsäkerhetsregulatorn måste sekvensera spolningen, tändningen och bränsleflödet så att bränslet inte kan komma in i en orensad kammare. Dessutom behöver gasståget läckagesäkra ventiler. En vanlig underhållsartikel är ventilsätet, som kan gå sönder på grund av slitage från termisk cykling eller främmande material. Täthetskontroller bör schemaläggas med samma frekvens som brännarhanteringstestningen.
I Kina täcker den inhemska tryckkärllicensen en jämförbar uppsättning krav. Tillverkaren ska implementera ett kvalitetssystem som omfattar design, materialanskaffning, svetsning, inspektion och dokumentation. Det är just denna typ av förmåga som en anläggning bör verifiera under en leverantörsrevision. En tillverkare som kan visa upp ett robust kvalitetsledningssystem ser inte bara bra ut på papper; det visar att pannan har genomgått en process utformad för att eliminera tillverkningsfel vid källan.
För den som planerar ett spillvärmeåtervinningssystem finns det ett direkt samband mellan designens kvalitet och anläggningens långsiktiga säkerhet. En erfaren tillverkare kommer att beräkna korrosionsmarginalen, det termiska expansionsspelet och dammbelastningen så att pannan fungerar utan överdriven nedsmutsning eller erosion. Detta är inte ett "trevligt att ha"; det är ett säkerhetsövervägande, eftersom nedsmutsning och erosion båda är betydande bidragande orsaker till de fellägen som beskrivs ovan.
Spillvärmepannor används för att återvinna värme från industriell rökgas. Beroende på processen kan rökgasen komma från en koksugn, en sintringscirkulär kylare, en roterande eldstadsugn eller en syreblåst omvandlare. Valet av panna för vart och ett av dessa scenarier drivs av mycket olika tekniska överväganden. Utgångspunkten för alla val är att definiera rökgasförhållandena och sedan matcha pannans design för att matcha dessa förhållanden.
| Koksugn rökgas spillvärmepanna | Sintring cirkulär kylare spillvärmepanna |
|---|---|
| Rökgastemperatur: hög, ofta instabil | Rökgastemperatur: måttligt men hårt flöde |
| Dammhalt: måttlig, klibbig tjära och fint damm | Dammhalt: hög, nötande och oregelbunden partikelstorlek |
| Korrosionsrisk: sulfat- och sulfidavlagringar | Korrosionsrisk: korrosion vid låg temperatur vid start och avstängning |
| Nyckelval: rörarrangemang med onlinestädning | Viktigt val: erosionsbeständig design och dammbehållare |
När du väljer en spillvärmepanna finns det fyra centrala beslutspunkter som en anläggningsingenjör bör förstå. Den första är rökgasvolymen kontra värmeöverföringsytan. Om volymen är otillräcklig kommer gashastigheten genom pannan att öka motsvarande, vilket orsakar erosion. Om gasflödet inte är stabilt måste en bypassventil integreras för att reglera och förhindra termisk chock. Den andra beslutspunkten är vattenkvaliteten. Avlagringar på vattensidan minskar värmeöverföringen och kan orsaka överhettning av rören. Om anläggningen inte kan garantera konsekvent fodervattenkvalitet måste den lägga till mer stillestånd för rengöring, eller välja en röryta som motstår kalk.
Den tredje beslutspunkten är dammhanteringsstrategin. I många industriella rökgasströmmar är damm nötande och kan erodera framkanten av rören. Designen kan innehålla sotblåsare eller ett online askrengöringssystem. Den fjärde punkten är materialvalet för gassidans yta. I ett fall där rökgasen har hög fukthalt och låg temperatur under uppstart kan svavelsyrakondensering uppstå. För sådana applikationer kan en nickelbaserad hårdlödd yta avsevärt minska korrosionshastigheten, speciellt på economizern.
När en anläggning överväger ett rökgasvärmeåtervinningssystem är det också nödvändigt att utvärdera tryckförlusten på gassidan. Pannan kommer att lägga till ett tryckfall till det befintliga dragsystemet. Om mottrycket är för högt kommer det att påverka ugnsdriften uppströms. Beräkningen av detta tryckfall måste ta hänsyn till stoftansamlingen, som växer med tiden. Därför kommer en bra design att lämna tillräckligt med marginal för att pannan ska kunna drivas med designbelastning även med viss nedsmutsning.
En typisk tillämpning i en koksugnsanläggning är en spillvärmepanna installerad på rökgasen efter koksugnen. Rökgastemperaturen är hög och dammhalten är ofta lägre än i en sintringsanläggning, men tjära och flyktiga organiska föreningar kan ge klibbiga avlagringar som är svåra att få bort med konventionell rengöring. Ett askreningssystem online, såsom en ångsotblåsare, är en vanlig lösning. Systemet kan drivas medan pannan är igång, vilket minskar stilleståndstiden och förhindrar att värmeöverföringsytan blockeras. Resultatet är en stabilare ångeffekt och en lägre risk för lokal överhettning.
I en sintringsanläggning innehåller rökgasen från den cirkulära kylaren klumpigt och nötande damm. Dammet kan vara mycket hårt och kan erodera framkanten på värmerören. Konstruktionen måste vara tillräckligt robust för att hantera en gasström med hög partikelbelastning. Som ett resultat har gaskanalerna i pannan vanligtvis större spelrum, och rören är placerade på ett sätt som minimerar direkt kollision av dammströmmen. A system för återvinning av spillvärmepanna i en metallurgianläggning sparar bränsleförbrukning och förbättrar direkt systemets ekonomiska prestanda. Detta är en referenspunkt för ingenjörer som vill förstå de specifika fördelarna med en sådan eftermontering.
Luftförvärmare används också ofta i kombination med en spillvärmepanna. En luftförvärmare återvinner värme från rökgasen för att förvärma förbränningsluften. Detta förbättrar flamegenskaperna, minskar bränsleförbrukningen och sänker rökgastemperaturen. Luftförvärmaren kan vara en separat komponent eller integreras i spillvärmepannan. För att säkerställa luftförvärmarens långa livslängd måste konstruktionen beakta samma faktorer som spillvärmepannan: damm, korrosion och termisk expansion.
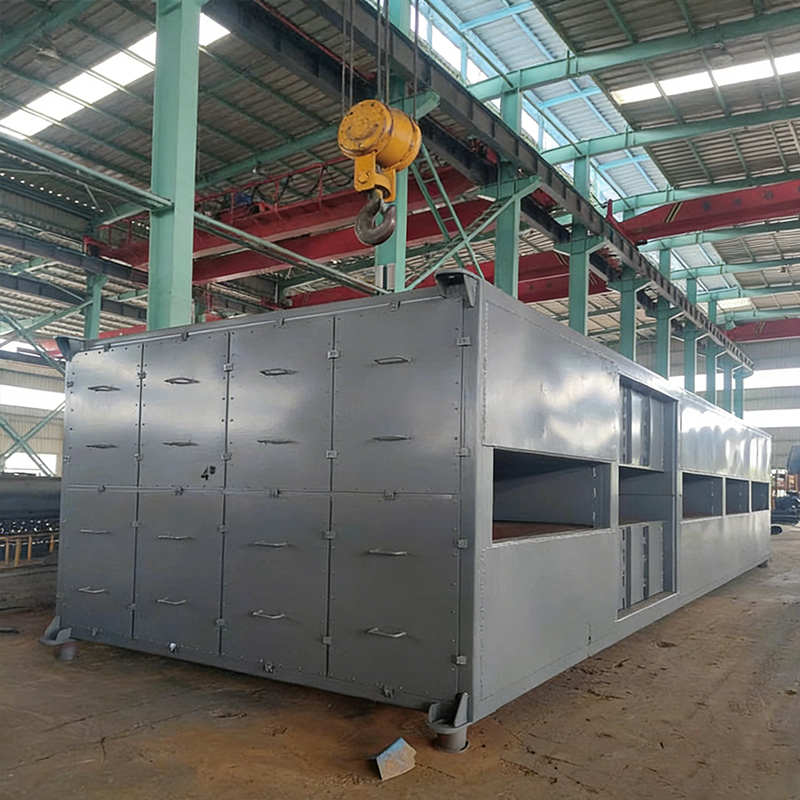 Luftförvärmare för panna rökgas värmeåtervinning Denna luftförvärmare återvinner värme från rökgas för att förvärma förbränningsluft, vilket förbättrar pannans effektivitet och förbränningsstabilitet. Det hjälper till att lindra korrosion vid låg temperatur, med alternativ för rörformade eller roterande konstruktioner, avgörande för att minska bränsleförbrukningen i pannsystem. Visa produkt →
Om du håller på att designa ett spillvärmeåtervinningsprojekt är en av de mest praktiska sakerna du kan göra att skapa en urvalsmatris som jämför de tillgängliga produkterna med dina faktiska rökgasdata. För en OEM-tillverkare är detta en rutinmässig beräkning. För en slutanvändare kan man genom att gå igenom denna process undvika ett vanligt misstag: att välja en produkt som är klassad för ren gas och använda den i en miljö där damm- eller syrahalten är hög. Den missmatchningen leder till för tidigt fel, frekventa avstängningar och i värsta fall den typ av rörläcka som kan utlösa en säkerhetshändelse.
Pannans explosionsskydd är inte komplett vid fabriksdörren. När pannan väl är i anläggningen blir underhålls- och inspektionsprogrammet det aktiva skyddsskiktet. En panna som är rätt konstruerad kan fortfarande vara farlig om säkerhetsanordningarna inte testas, vattenkemin inte upprätthålls eller värmeväxlingsytan tillåts försämras med tiden. Frågan "kan pannor explodera" måste därför åtföljas av en annan fråga: "täcker mitt inspektionsschema de faktiska riskpunkterna?"
Vattenkemi är den första pelaren för säker drift. American Society of Mechanical Engineers och andra organisationer har publicerat riktlinjer för pannans matningsvattenkvalitet. pH bör hållas inom ett kontrollerat område, vanligtvis mellan 8,5 och 10,5, beroende på panntyp. Det lösta syret måste avlägsnas med avluftningsutrustning. Den kvarvarande hårdheten bör vara tillräckligt låg för att förhindra beläggningsbildning, och konduktiviteten bör övervakas för att begränsa uppbyggnaden av lösta fasta ämnen. I en spillvärmepanna gäller samma standarder, men operatören måste också redovisa den variabla värmetillförseln från rökgasströmmen. När uppströmsprocessen körs med hög belastning ökar värmetillförseln, och pannan måste ha förmågan att hantera det utan bypass.
Säkerhetsventilen är en kritisk skyddsanordning som måste testas rutinmässigt. Standardrekommendationen är att manuellt lyfta säkerhetsventilen minst en gång i veckan för att kontrollera att den inte har fastnat. Dess inställda tryck bör verifieras på nytt som en del av den årliga inspektionen. En säkerhetsventil som är blockerad av glödskal eller skräp är ett dolt fel. Anläggningsingenjören bör också kontrollera tryckledningarna för att säkerställa att de inte är igensatta. I ett spillvärmeåtervinningssystem sitter tryckkranarna ofta i områden med hög damm, så de kan behöva rengöras oftare än i en konventionell förpackningspanna.
Lågvattenavstängningen och brännarhanteringssystemet bör testas med samma frekvens som säkerhetsventilen. Reglagen ska kunna stänga av värmekällan vid låg vattennivå. I en spillvärmepanna innebär detta att det uppströms gasflödet stängs av eller att bypass-spjället stängs. Förreglingslogiken måste testas med ett simulerat lågnivåtillstånd, vilket visar att styrsystemet inte bara är en död komponent på panelen.
Besiktning av tryckgränsen är uppdelad i extern och intern besiktning. En extern besiktning planeras normalt en gång per år. Pannans integrerade delar, inklusive skal, samlingsrör och röranslutningar, kontrolleras för tecken på deformation, korrosion eller läckage. Den interna besiktningen är normalt schemalagd vartannat till vart tredje år, beroende på pannklass och drifthistorik. Under den invändiga inspektionen undersöks vattensidans ytor med avseende på avlagringar, gropkorrosion eller sprickor i rörfogarna. Om några sådana tecken upptäcks måste grundorsaken identifieras innan pannan tas i drift igen. I en spillvärmepanna bör även gassidan på rören och dammbehållarna inspekteras. Ett tjockt lager av ackumulerad aska är inte bara ett driftsproblem; den kan också bilda en termisk barriär som bidrar till överhettning av rörmetallen.
Värmeväxlingsytor i en spillvärmepanna är utsatta för erosion och korrosion. En economizer i en högdammig rökgasström kan visa en väggtjockleksreduktion som inte är synlig från utsidan. En tjockleksmätning på de representativa rörplatserna bör vara en del av den planerade inspektionsplanen. Om tjockleken har minskat under konstruktionsminimum måste röret bytas ut eller så måste ett mer korrosionsbeständigt material användas. Detta är just den situationen då en nickelbaserad lödd komponent kan ge en längre livslängd, eftersom det lödda skiktet ger en enhetlig barriär mot korrosiv rökgas.
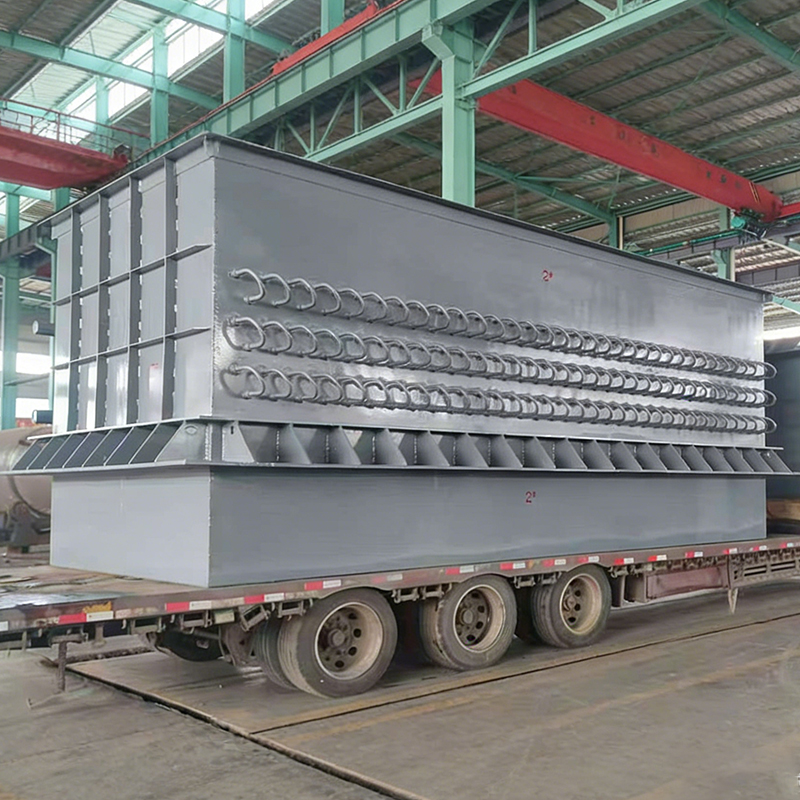
 Nickelbaserad lödd Economizer för högdammiga och korrosiva miljöer Denna economizer använder nickelbaserad hårdlödning för att metallurgiskt binda fenor, vilket ger 30-50 % högre värmeöverföringseffektivitet och stark motståndskraft mot daggpunktskorrosion. Idealisk för högdammiga rökgasströmmar, den förlänger livslängden och minimerar underhållet i industriella system för spillvärmeåtervinning. Visa produkt →
Drift och loggning ingår också i det förebyggande programmet. Pannoperatören bör registrera ångtryck, vattennivå, rökgastemperatur och vattenflöde med jämna mellanrum, vanligtvis en gång per skift. Avvikelserna är betydande. Om rökgastemperaturen stiger medan vattenflödet förblir konstant kan detta tyda på ett nedsmutsningstillstånd på gassidan eller låg vattennivå inuti rören. Om vattenflödet sjunker medan pannan fortfarande genererar ånga riskerar anläggningen att utsättas för en explosiv händelse. En ordentlig stock är inte byråkrati; det är en datakälla som hjälper till att identifiera ett litet problem innan det blir ett stort.
Slutligen bör underhållsprogrammet innehålla en dokumenterad procedur för en panna som har varit avstängd under en längre tid. Kallavstängning kan leda till korrosion på vattensidan eftersom syre kan komma in i komponenterna. Pannan bör förvaras i torrt tillstånd, med antingen en inertgasfilt eller ett system med torkad luft. Skyddet på vattensidan innebär antingen att pannan är helt fylld med behandlat vatten eller att den töms och en korrosionsinhibitor appliceras. I en spillvärmepanna behöver gassidan också uppmärksamhet: aska kan absorbera fukt från den omgivande luften, vilket skapar en frätande pasta under rören. Att rengöra gassidan och tillhandahålla en avfuktad spolning är ett rekommenderat steg vid omstart.
Här är de vanligaste frågorna från anläggningsingenjörer, underhållsövervakare och inköpsteam när de undersöker pannexplosionsrisk.
Vid de flesta industriincidenter finns en varningssekvens, även om den är kort. För en fysisk explosion är varningssignalerna vanligtvis låg vattennivå, hög rökgastemperatur eller en tryckökning över börvärdet. För en kemisk explosion är varningen ett bränslegasläckage som upptäcks av en luktämne eller en gasdetektor. Termen "utan förvarning" gäller främst ett plötsligt rörbrott som uppstår på grund av en redan existerande spricka eller extrem materialutmattning. Det är därför periodisk tjockleksmätning och sprickinspektion är så viktigt. De fångar tillståndet före incidenten långt innan det når ett kritiskt stadium.
Övertrycksskyddsfel är den vanligaste orsaken i en generaliserad analys. I många fall är säkerhetsventilen korrekt inställd, men tryckkranledningen blockeras eller lågvattenavstängningen avaktiveras av en tidigare operatör för att undvika störande resor. En nära andra är nedsmutsning på vattensidan och den resulterande överhettning av rörmetallen. Båda orsakerna är direkt relaterade till hur pannan underhålls och drivs, vilket innebär att en engagerad inspektionsrutin är den mest effektiva motåtgärden.
Den yttre inspektionen genomförs som huvudregel årligen. Den interna inspektionen utförs vartannat till vart tredje år, beroende på panntyp, vattenkemi och servicehistorik. För en spillvärmepanna bör även inspektionen på gassidan utföras vid samma interna inspektion och den bör innefatta tjockleksmätningar. Vissa företag föredrar att kombinera den interna inspektionen med den årliga nedläggningen av anläggningen. Detta minskar den förlorade produktionstiden och ger en konsekvent dataström för prestandatrenden.
När det gäller bränsle-gasexplosionsrisk är spillvärmepannor i allmänhet säkrare eftersom de inte är utrustade med en brännare. När det gäller termisk chock och korrosionsrisk kan de dock vara mer krävande. Värmetillförseln bestäms av en uppströmsprocess som pannan själv inte kan styra. Om processrökgasflödet plötsligt avbryts eller om vattenpumpen slutar, står pannan inför en snabb temperaturförändring. Rätt skyddsstrategi är förreglingen mellan uppströmsprocessen och pannvattensystemet, plus en adekvat lågvattenavstängning.
Ja, om säkerhetsventilen inte är det enda skyddsskiktet. En säkerhetsventil skyddar mot övertryck, men den skyddar inte mot röröverhettning orsakad av vattensvält eller kalk. När rörmetallen når sin krypgräns kan röret brista trots att trycket är under säkerhetsventilens börvärde. Den korrekta kombinationen av skyddsskikt är en säkerhetsventil, lågvattenavstängning, brännarhanteringssystem och en inspektionsrutin för vattenkemin. Alla fyra måste vara på plats för att pannan ska fungera säkert.
De viktigaste beslutskriterierna är teknisk förmåga, ett giltigt ASME-certifikat, en inhemsk typ III-tillverkningslicens för tryckkärl och en beprövad meritlista inom användarens specifika industri, såsom kolkemikalier, metallurgi eller ammoniak. En etablerad tillverkare kommer att presentera sina konstruktionsberäkningar, materialcertifieringar och inspektionsprotokoll. Att köpa från en tillverkare med en kvalificerad tillverkningsanläggning är faktiskt ett långsiktigt säkerhetsbeslut, eftersom pannan är designad och testad enligt de specifika kodkraven innan den levereras till anläggningen.
Om du är ansvarig för pannsäkerheten i en kolkemikalie-, kraft-, metallurgi- eller ammoniakanläggning, är det första du bör göra att inte kontrollera själva pannan - det är att kontrollera den tekniska härstamningen bakom den. Anledningen är enkel: explosionsrisken för en panna bestäms av kvaliteten på designberäkningarna, materialvalet och svetsintegriteten. En tillverkare som innehar ASME-panna- och tryckkärlscertifiering och en inhemsk typ III-licens för tryckkärl har ett dokumenterat kvalitetsledningssystem som spänner över dessa överväganden från början till slut.
Som tillverkare av spillvärmepannor och värmeväxlarutrustning har Jiangsu Shineng Chemical Equipment Co., Ltd. designat och tillverkat industriella värmeåtervinningssystem sedan 2005. Företagets produktsortiment inkluderar spillvärmepannor, värmerörsförvärmare, luftförvärmare, cyklondammuppsamlare, skal-och-rör-värmeväxlare och utrustning för värmeväxlare. Dessa produkter används i kolkemiska, metallurgi-, kraft- och ammoniakanläggningar, där rökgasförhållandena i allmänhet är höga temperaturer, högt damm och hög korrosion. Företaget är utrustat med en importerad andra generationens nickelbaserad hårdlödningsugn, högfrekventa fenlindningsmaskiner och en produktionslinje för värmerör med en årlig kapacitet på två miljoner enheter.
När du specificerar en ny spillvärmepanna eller ett värmeåtervinningssystem är det säkraste tillvägagångssättet att lämna dina rökgasdata till ett erfaret ingenjörsteam. Teamet bör beräkna rökgasens egenskaper, inklusive temperaturintervall, dammpartikelstorlek, svavelhalt och syradaggpunkten. Sedan bör de föreslå en värmeöverföringskonstruktion med tillräcklig säkerhetsmarginal och bekräfta utrustningens layout med anläggningens processförhållanden. Detta är just den typ av designprocess som förhindrar risken för överhettning, korrosion och termisk chock som framhävdes i den här artikeln. En säkerhetsventil och ett förreglingssystem skyddar pannan från driftfel, men själva pannkonstruktionen är det som avgör om den kan fungera i fem år eller tjugo år utan slangläcka.
För en anläggning som planerar ett fullständigt värmeåtervinningssystem är det vanligt att välja en enda tillverkare som kan tillhandahålla pannan, economizern, luftförvärmaren och dammsamlaren som ett komplett integrerat paket. Detta minskar gränssnittshanteringsproblemen och säkerställer att det övergripande tryckfallet, temperaturprofilen och belastningskontrollen är balanserade. En tillverkare som kan tillhandahålla design och driftsättning på systemnivå har också bättre förutsättningar att verifiera säkerheten för hela systemet. När ett projekt är uppdelat mellan flera leverantörer är ansvaret för gränssnittet mellan pannan och nedströmsutrustningen ofta oklart, och den oklarheten kan skapa en säkerhetslucka.
Processen för att kvalificera en tillverkare bör innefatta en fabriksrevision. Under revisionen kan du verifiera svetsprocedurerna, NDT-rapporterna, testprotokollen och utbildningen av svetspersonalen. Du kan också inspektera produktionslinjen för att bekräfta att tillverkaren kan hålla leveransschemat. En leverantör med förstklassig kvalitet kommer inte att ha några svårigheter att öppna dessa register för granskning. Eftersom företaget är engagerat i kvalitet och säkerhet är det viktigt att välja en leverantör som värdesätter dessa metoder.
Följande resurser rekommenderas för läsare som vill lära sig mer om spillvärmepannor och värmeväxlarutrustning som används i industriella rökgasåtervinningssystem.
Luftförvärmare för panna rökgas värmeåtervinning Denna luftförvärmare återvinner värme från rökgas för att förvärma förbränningsluft, vilket förbättrar pannans effektivitet och förbränningsstabilitet. Det hjälper till att lindra korrosion vid låg temperatur, med alternativ för rörformade eller roterande konstruktioner, avgörande för att minska bränsleförbrukningen i pannsystem. Visa produkt → — Återvinner värme från rökgas för att förvärma förbränningsluft, förbättrar bränsleeffektiviteten och sänker rökgastemperaturen. Koksugn Rökgas Spillvärmepanna för medel-låg temperaturåtervinning Denna panna återvinner spillvärme från 260-300°C koksugnsrökgas, sänker den till 140-160°C samtidigt som den genererar ånga. Dess economizer- och förångarsektioner med H-fenade rör uppnår över 85 % effektivitet, vilket gör den till en nyckellösning för koksverk som söker energibesparingar och utsläppsminskningar. Visa produkt → — Designad för att återvinna värme från koksugns rökgas med stabil effekt och online-rengöringskapacitet. Nickelbaserad lödd Economizer för högdammiga och korrosiva miljöer Denna economizer använder nickelbaserad hårdlödning för att metallurgiskt binda fenor, vilket ger 30-50 % högre värmeöverföringseffektivitet och stark motståndskraft mot daggpunktskorrosion. Idealisk för högdammiga rökgasströmmar, den förlänger livslängden och minimerar underhållet i industriella system för spillvärmeåtervinning. Visa produkt → — En korrosionsbeständig economizer för rökgasmiljöer med hög fuktighet och hög syra. För anläggningsingenjörer som behöver en komplett lösning för högtemperaturgasåtervinning av spillvärme är ett kombinerat system som inkluderar en spillvärmepanna, en economizer och en dammuppsamlare ett praktiskt svar. Pannan återvinner den känsliga värmen, ekonomisatorn förbättrar matarvattentemperaturen och dammsamlaren skyddar värmeväxlarytan från slipande partiklar. Detta tillvägagångssätt på systemnivå förbättrar inte bara den övergripande energieffektiviteten utan förlänger också utrustningens livslängd, vilket är exakt den typ av underhållsdriven säkerhet som förhindrar de fellägen som beskrivs i den här artikeln.
Vi hjälper dig att gå mot framgång.

Maqiao North High tech Industrial Agglomeration Zone, Jingjiang City, Taizhou City, Jiangsu-provinsen

+86-18752676699 / +86-13961025664
 Previous